ISO 9001, ISO 14001, ISO 45001 et IECQ QC080000
 Fabricant depuis 2014
 Échantillons GRATUITS fournis pour garantir la satisfaction du produit
 Délai rapide : Production de masse terminée en 15 à 20 jours

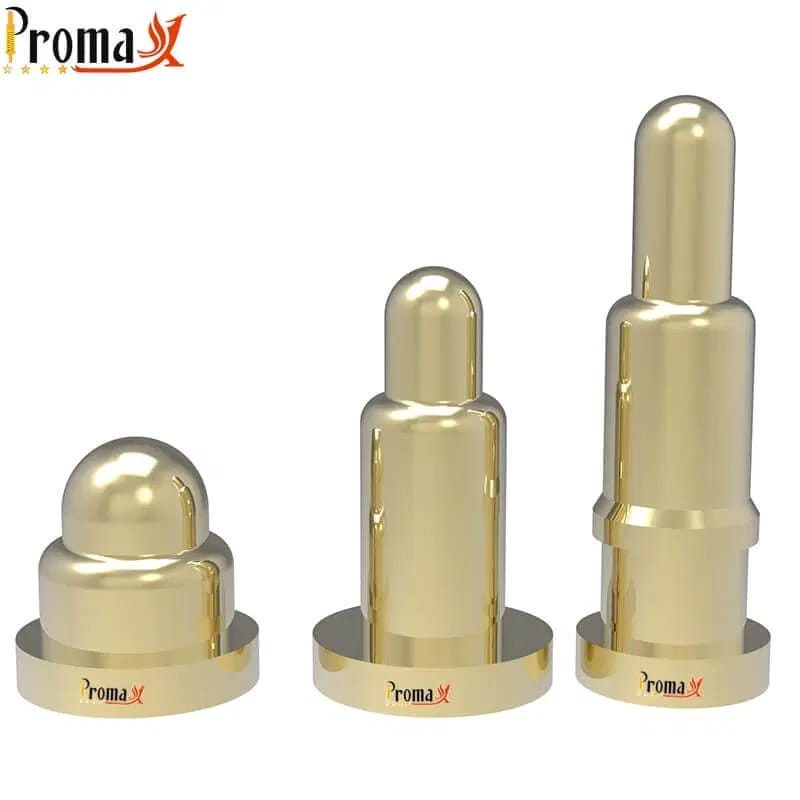
Un montage à lit d'aiguilles est un réseau de pointes de test à ressort qui entre en contact avec chaque point de test d'un circuit imprimé (PCB) simultanément. Il permet d'exécuter un test in-circuit (ICT) complet en quelques secondes au lieu de quelques minutes.
Vous trouverez des montages de test à lit d'aiguilles sur les lignes à volume moyen à élevé, où vous testez la même carte des milliers de fois et avez besoin d'un contact identique à chaque cycle. Le pointes de test à ressort intégrés dans ce tableau font le vrai travail, et l'essentiel de la conception du montage consiste à bien les choisir et les disposer.
Ce guide couvre les types de fixations, le choix des pointes de test et des embouts, les calculs de pas et de force, les règles de conception pour la testabilité et une liste de contrôle avant production.
Comment fonctionne un banc de test à lit d'aiguilles ?
Imaginez une plaque plate percée de centaines de petits trous, chacun contenant une pointe à ressort dirigée vers un point précis de votre carte. Vous chargez la carte et actionnez la fixture, et chaque pointe touche sa cible au même instant. Le testeur exécute ses vérifications et renvoie un résultat conforme ou non conforme.
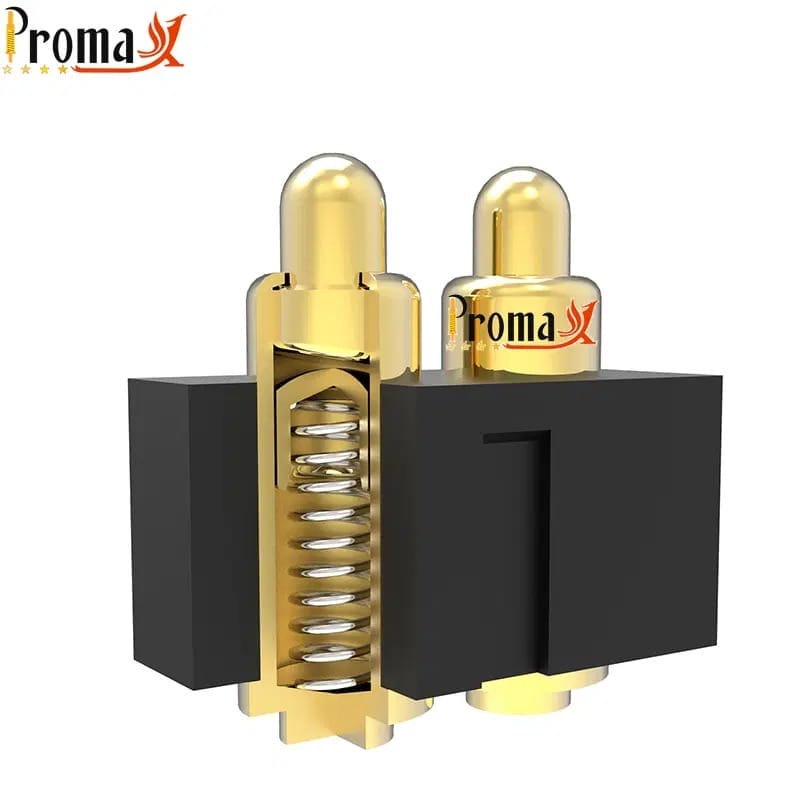
Le ressort est la raison même de son fonctionnement. Chaque pointe se compose d'un piston, d'un corps et d'un ressort. Lorsque la carte appuie, le ressort se comprime et maintient une force constante. Peu importe que l'opérateur appuie fort ou effleure à peine le levier.
La pointe de test délivre la même force à chaque fois et absorbe les différences de hauteur que l'on trouve toujours sur une carte réelle. Ces pointes de test sont conçues pour le test, pas pour vivre à l'intérieur d'un produit. Elles sont réglées différemment des contacts à ressort qui équipent un téléphone ou un chargeur.
La durée d'un test dépend du plan de test, pas du montage. Le contact lui-même est quasi instantané. Un contrôle rapide d'une ligne d'alimentation peut prendre une seconde ou deux, tandis qu'un test fonctionnel complet dure plutôt une minute.
La lit à clous cette approche ancre la production de volume depuis des décennies, et un montage bien conçu préserve cet avantage de vitesse de façon fiable.
Fixations à vide
Un montage sous vide assure l'étanchéité autour de la carte et utilise l'aspiration pour la plaquer uniformément sur les pointes. Le résultat : un contact plat et régulier. Vous obtenez des mesures plus propres et plus stables, en particulier sur les cartes denses avec des points de test à pas fin.
Le compromis porte sur le coût et la complexité. Les fixations à vide sont plus difficiles à réaliser et s'accommodent mal des lignes de convoyage automatisées qui chargent les cartes par machine. Optez pour le vide lorsque la qualité du signal compte plus que le débit, ou lorsque la carte est si densément peuplée qu'une légère flexion fausserait une mesure.
Fixations mécaniques (appui et clamshell)
Les fixations mécaniques se passent de l'aspiration et poussent simplement. Un levier, un serre-joint à genouillère ou une presse pneumatique amène la carte sur les pointes de test ou soulève les pointes pour la rejoindre. La version clamshell utilise une plaque supérieure articulée, ce qui simplifie la construction et convient au prototypage et aux petites et moyennes séries.
Une presse verticale sur des tiges et roulements de précision coûte plus cher mais offre une force plus élevée et une répétabilité plus serrée, ce qui tient la cadence de production. Vous perdez un peu de l'égalité de contact qu'apporte le vide, mais vous obtenez une fixation qui supporte le chargement automatisé et les convoyeurs sans broncher.
Comment sélectionner la bonne pointe de test pour votre montage

Le choix des pointes de test est décisif pour un montage. Faites le mauvais choix et vous courrez après les fausses défaillances, vous verrez le rendement de premier passage chuter et vous userez les pointes plus vite que prévu. Les contacts à ressort du lit à clous qui réalisent le contact existent en de nombreux styles, et le choix entre eux repose sur trois questions :
- Que touchez-vous ? C'est le type de pad et l'état de surface.
- À quelle densité les points de test sont-ils implantés ? C’est le pas.
- Comment la pointe de test renvoie-t-elle son signal ? C’est le câblage.
Lorsqu'une pièce standard ne s'adapte pas à la carte devant vous, vous pouvez définir des spécifications de pointe de test sur mesure selon le style de pointe, la force du ressort, le diamètre du corps et le revêtement.
Courant nominal et force du ressort
La plupart des points de test ne transportent qu’un courant de signal, que les pointes de test standard supportent sans difficulté. Les nœuds d’alimentation nécessitent des pointes plus robustes, avec des corps plus grands et des ressorts plus raides. Le courant qu’une pointe de test peut transporter n’est pas un simple chiffre imprimé. Il varie selon la taille du corps, le revêtement, le matériau du ressort et la durée pendant laquelle la pointe maintient la charge : considérez donc toute valeur de catalogue comme un point de départ.
La force du ressort fonctionne de la même manière. Une plage de travail courante se situe autour de 50 à 100 grammes-force par pointe, suffisante pour percer un léger film de surface sans marquer la carte. Des forces plus élevées traversent le flux et l'oxydation plus efficacement. Mais chaque gramme supplémentaire s'additionne sur des centaines de pointes pour former une charge d'actionnement réelle — un chiffre que nous allons dimensionner bientôt.
Pas de la pointe et diamètre du corps
Le pas est l’espacement entre les centres des pointes, et son influence dépasse ce que vous imaginez. La valeur par défaut bien connue est une grille de 100 mil, soit environ 2,54 mm, et la plupart des bancs de test partent de là, car les pointes sont robustes et abordables à ce pas. Les grilles plus fines descendent à 75 mil et 50 mil, mais ces pointes sont plus fines, plus chères et s’usent plus vite.
Le pas détermine aussi vos options d'embout. Un espacement plus serré implique un corps plus petit, et un corps plus petit ne peut pas accueillir toutes les géométries d'embout. Descendez à un pas de 50 mils et un embout à couronne large ne passera pas, ce qui vous oriente vers une pointe plus fine. Laissez aux pointes toute la place que la carte peut offrir — le niveau de finesse atteignable dépend de la carte, de la pointe et de l'outillage du fournisseur, pas d'un chiffre sur un tableau.
Options de revêtement pour pointes de test
Le revêtement est la fine pellicule métallique sur le contact : il détermine la propreté de la conduction de la pointe et sa durée de vie. Le revêtement or offre la plus faible résistance de contact, la meilleure résistance à la corrosion et la plus longue durée de vie. C'est le choix par défaut pour les applications à haute fiabilité et à fort nombre de cycles. Le nickelage est la base économique, adaptée aux séries à faible nombre de cycles ou sensibles au coût.
La résistance de contact que vous mesurez réellement est une valeur variable. Une pointe bien choisie sur une pastille propre avec un bon revêtement or affiche souvent moins d'environ 50 mΩ, mesurée de la façon IEC 60512 définit pour les contacts de connecteur. Mais ce chiffre dépend de l’état des pads, de la géométrie de la pointe, de la qualité du revêtement et des cycles accumulés. C’est le résultat de l’ensemble du contact, pas une caractéristique fixe que vous pouvez garantir isolément.
Styles de pointes de test : laquelle convient à votre circuit imprimé ?
Le style de pointe est le levier le plus important sur le rendement au premier passage, et c'est l'élément que la plupart des guides de montage passent sous silence. Les fabricants de pointes et les ingénieurs de test considèrent largement le choix de la pointe comme le facteur le plus important pour un contact fiable, car un mauvais choix provoque de fausses défaillances et fait chuter le rendement.
Le tableau ci-dessous montre comment les styles courants se positionnent selon le type de pad, la surface et le pas.
| Type de pointe | Géométrie | Meilleur type de surface/plage de contact PCB | Fiabilité des contacts | Cas d'usage typique | Limitation de pas |
|---|---|---|---|---|---|
| Couronne (4 points et plus) | Étoile multipoint | Plages de soudure, points de test plats, surfaces propres | Élevée ; auto-nettoyante | Lit à clous général, pas de 75–100 mil | 75 mil minimum |
| Lance | Bord tranchant | Pastilles contaminées, résidus de flux, pas fin | Performant sur les surfaces contaminées | Fixations à pas fin, pads oxydés | Jusqu'à 50 mil |
| Pointu / aiguille | Pointe concentrée | Vias, trous traversants non peuplés | Élevé dans les trous ; peut marquer les pads plats | Contact par via et traversant | Pas fin ; attention aux pads |
| Plat / cranté | Face large et striée | Pads en cuivre nu, fortement oxydés | Bon ; large zone de frottement | Cartes en cuivre nu, fortement oxydées | Pas plus large uniquement |
| paire Kelvin | Contacts double force/mesure | Pads nécessitant une résistance précise | Très élevée : valeur de résistance | Mesure de précision à quatre fils | Deux positions par point |
| Pointe de commutation | Contact interrupteur à ressort | Pads nécessitant une détection de présence | Niveau signal uniquement | Détection de carte / de présence | Pas standard |
Les pointes couronne, avec leur anneau de petits picots, se posent sur les plages de soudure et les points de test plats. Comme plusieurs picots mordent en même temps, elles se nettoient plus ou moins au contact. Les pointes lance échangent cet avantage contre une arête vive qui traverse les résidus de flux et les légères oxydations. Elles sont le choix idéal pour les plages contaminées et les zones à pas fin où une couronne ne passe pas.
Les pointes acérées, de type aiguille, concentrent toute leur force sur un seul point, idéal pour un via ou un trou traversant vide, mais à éviter sur les plages plates. Les pointes plates et striées répartissent un contact large et abrasif sur du cuivre nu ou des surfaces fortement oxydées.
Les spécialistes complètent l'ensemble. Les paires Kelvin utilisent deux contacts par point pour des mesures de résistance à quatre fils, et les pointes de commutation confirment qu'une carte est chargée avant le lancement du test. Adaptez la pointe à la surface, et la plupart des défaillances fantômes disparaissent.
Densité de pointes et pas : comment calculer ce dont vous avez besoin
La planification de la densité est ce qui fait la couverture d'un montage de test à lit d'aiguilles pour circuit imprimé, et elle commence par la netlist. La base est d'une pointe par net, car chaque nœud que vous voulez voir nécessite un contact. L'alimentation et la masse font exception. Elles transportent un courant réel, elles reçoivent donc généralement plusieurs pointes chacune – souvent cinq ou plus sur un nœud d'alimentation – pour répartir la charge.
Ensuite, il s'agit de donner à chaque pointe une cible correcte. Une pastille d'environ 0,8 mm ou plus permet à une pointe standard de se poser proprement, tandis que des pastilles plus petites vous orientent vers des pointes plus fines et plus délicates. Éloignez les pastilles des composants hauts et à au moins 0,1 inch du bord du circuit imprimé. Répartissez les pointes, car les regrouper dans un coin peut faire fléchir un circuit imprimé fin et fissurer un condensateur.
Comment calculer la force d'actionnement totale d'un montage
Chaque pointe repousse avec sa force de ressort, la fixture doit donc fournir la somme de toutes ces forces en même temps. La formule est le nombre de pointes multiplié par la force du ressort par pointe. Par exemple, 200 pointes à 75 grammes-force chacune représentent environ 15 kilogrammes que votre presse ou votre vide doit fournir à chaque cycle. Ajoutez une marge raisonnable de 15 à 20 % et vérifiez-la par rapport à la capacité de votre presse avant de percer une plaque.
Besoin de pogo pins rapidement ? Parlez à un ingénieur
Demandez un devis sur mesure, une correspondance de spécifications et des conseils de fabrication sans ralentir votre projet.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricant depuis 2014
- Échantillons gratuits
- Production de masse en 15 à 20 jours
Construction du montage : du réseau de pointes à la connexion ICT
Une fois les pointes choisies, la réalisation concerne surtout la plaque et sa connexion au testeur. La plaque est généralement en G-10, un stratifié verre-époxy phénolique qui reste plat et se perce avec précision, bien que l’acétal usiné convienne aussi. Vous la percez pour correspondre à la matrice de points de test, et cette précision explique en grande partie pourquoi un montage atteint ses cibles.
Les pointes de test s'insèrent dans des réceptacles pressés dans la plaque, et leur mode de connexion fait partie de la conception d'un bon gabarit de test à lit d'aiguilles : câblé, wrapped, à godet à souder ou carte porteuse de points de test (TPCB).
Gardez les liaisons courtes, avec des paires torsadées ou du câble coaxial pour les contrôles haute fréquence. Deux éléments distinguent un montage à pointes de test propre d'un montage frustrant : positionnez la carte avec des broches de centrage et concevez l'ensemble pour qu'une pointe usée se remplace sans démontage complet.
Conception pour le test (DFT) : comment votre tracé de circuit imprimé influence la conception du gabarit
La couverture au titre du Design for Test se décide surtout avant que le montage n'existe, au moment de la conception de la carte. Ajoutez des points de test après le routage, et vous les glissez dans l'espace restant, ce qui signifie un placement moins bon et un montage plus cher.
Prévoyez suffisamment de cuivre pour les plots de test afin d'utiliser une pointe standard : environ 1,0 mm ou plus vous permet de rester sur des pointes de test durables à tête couronne. Restez si possible d'un seul côté de la carte, car le test double face double environ le coût et la complexité du montage. Ajoutez au moins deux trous de positionnement pour l'alignement, et surveillez les composants hauts, qui peuvent vous obliger à fraiser la plaque pour le dégagement. Laissez au moins 2,5 mm entre les plots de test et ces composants hauts.
IPC-9252, la norme IPC pour les tests électriques des cartes nues, mérite de rester ouverte ici. Elle définit les attentes d'accès et de couverture qui façonnent l'ensemble du montage.
Lit à clous vs sonde volante : quand utiliser chaque méthode
Le lit d'aiguilles n'est pas toujours la bonne solution. La comparaison honnête se fait avec une sonde volante, qui se passe totalement du gabarit et promène quelques pointes mobiles sur la carte, point par point.
| Facteur | Lit à clous | Test par sonde volante |
|---|---|---|
| Coût initial du gabarit | Coût initial élevé ; fixture sur mesure requise | Aucun ; configuration programmatique |
| Vitesse de test par carte | Secondes ; contact parallèle | Minutes ; sondage séquentiel |
| Couverture de test | Très élevée ; carte complète en une seule fois | Élevé ; séquentiel, atteint tous les pads |
| Justification du volume | Rentable en production de grande série et stable | Idéal pour les prototypes et les petites séries |
| Flexibilité face aux modifications de conception | Faible ; reconstruction pour modifications de l'implantation | Élevé ; reprogrammer dans le logiciel |
| Maintenance | Remplacez les pointes de test ; la plaque est durable | Usure de la pointe de test sur la tête volante |
| Meilleur pour | Volume moyen à élevé, conceptions stables | Prototypage et itérations fréquentes |
Cela dépend principalement de deux choses : le volume et la stabilité. Un lit à clous coûte vraiment cher au départ. Mais une fois qu'il existe, chaque carte est testée en quelques secondes, donc le coût se répartit d'autant plus que vous produisez de cartes.
La plupart des équipes constatent que cela devient rentable quelque part entre quelques dizaines et quelques centaines de cartes, selon la complexité des tests et le coût d'une carte défectueuse. Une sonde volante n'a aucun montage à financer, et un changement de conception se limite à une mise à jour logicielle. C'est donc le choix confortable pour les prototypes et les cartes encore en cours de révision.
Si votre conception est stable et que le volume est au rendez-vous, réalisez le montage. Si vous itérez encore, laissez les pointes volantes faire le travail.
Liste de contrôle pour la conception d'un banc de test à pointes
Avant de percer une plaque, passez la carte et le plan au crible de cette checklist. C'est l'étape de pré-fabrication qui permet d'attraper les erreurs coûteuses tant qu'elles ne coûtent encore rien.
- Liste de connexions vérifiée : une pointe de test par connexion, avec des pointes supplémentaires sur les nœuds d'alimentation et de masse pour répartir le courant.
- Tailles des plages de test vérifiées : chaque plage doit être assez grande pour la pointe choisie, car les petites plages imposent des pointes fragiles.
- Espacement des pads confirmé : généreux là où c'est possible, serré uniquement là où l'implantation l'exige.
- Accès simple ou double face décidé : le sondage double face double environ le coût et la complexité du montage.
- Styles de pointe adaptés aux types et finitions de pads : partez du tableau des pointes.
- Force d'actionnement totale calculée et capacité de la presse vérifiée : avec une marge en plus.
- Support de carte prévu : répartir la charge pour éviter toute fissure ou marque sous la force de la pointe.
- Trous de positionnement confirmés dans la conception : au moins deux pour un alignement précis.
- Dégagement des composants hauts géré : prévoyez un fraisage de la platine partout où des pièces dépassent.
- Mode de câblage choisi : câblé, wire-wrap ou carte porteuse, adapté aux besoins du signal et au volume.
- Accès au remplacement des pointes intégré à la conception : les pointes usées doivent pouvoir être retirées sans démontage complet.
Sourcing de pointes de test pour votre montage
Lorsque vous évaluez des fabricants de fixtures de test à lit d'aiguilles et des fournisseurs de pointes, ne vous arrêtez pas au catalogue. Vous voulez des styles de pointe sur mesure, une vraie gamme de forces de ressort, un choix de revêtement, la capacité de volume pour vous suivre du prototype à la production, et des ingénieurs qui liront réellement votre plan de fixture.
C'est la partie que nous prenons en charge chez Broche Pogo Promax. Nous fabriquons des pointes de test pour le test de circuits imprimés, avec des styles de pointe, des forces de ressort, des diamètres de corps et des revêtements que vous pouvez adapter à votre carte plutôt que de concevoir autour. Nous appuyons cela par plus de 22 brevets et une production certifiée ISO 9001, ISO 14001, ISO 45001 et IECQ QC080000, avec l'usinage, le revêtement et le contrôle réalisés en interne.
Envoyez-nous les spécifications de votre montage et de vos pointes de test, et nos ingénieurs vous répondront sous 1 à 3 jours avec une recommandation et des échantillons gratuits pour qualifier la pointe de test avant tout engagement.
→ Demander des échantillons gratuits
FAQ sur le banc de test à clous
Combien de cartes faut-il pour justifier un montage à clous ?
La plupart des équipes constatent qu'un montage à lit d'aiguilles devient rentable au-delà de quelques dizaines de cartes, mais le vrai seuil de rentabilité dépend de la complexité du test et du coût d'une carte défectueuse. Un contrôle simple sur une carte bon marché ne justifiera peut-être jamais un montage sur mesure. Une carte complexe où un défaut non détecté coûte cher peut atteindre ce seuil bien plus tôt.
Peut-on réutiliser un montage à lit d'aiguilles pour différents circuits imprimés ?
Non, un gabarit est lié à une implantation de points de test, donc un circuit différent nécessite un gabarit différent. L’exception est une famille de circuits qui partagent une grille de points de test, où un gabarit modulaire avec plaques interchangeables peut être réutilisé. Pour un véritable changement d’indice, prévoyez un nouveau gabarit.
À quelle fréquence les pointes de test doivent-elles être remplacées ?
La fréquence de remplacement des pointes dépend du style de pointe, du revêtement et de la propreté de vos cartes. Les pointes standard sont souvent données pour plus de 100 000 cycles avec un entretien approprié. Les pointes couronne sur des pads propres tiennent la distance, tandis que les pointes lance et pointues s'usent plus vite sur les surfaces abrasives. Surveillez la dérive de la résistance de contact et remplacez les pointes avant l'apparition de fausses défaillances.
Comment distinguer un vrai défaut d'une fausse défaillance sur la ligne ?
L'indice le plus rapide est la marque de contact que chaque pointe laisse sur le plot. Si les marques sont décentrées, faibles ou bavées, votre alignement ou vos pointes de test sont probablement en cause : vérifiez-les avant d'analyser les données de test. Un nettoyage rapide de la carte et un contrôle d'alignement résolvent la plupart des défaillances fantômes, et une pointe usée qui rate encore est généralement bonne à remplacer.
Comment l'IPC-9252 définit-il la couverture de test nécessaire ?
L'IPC-9252 lie ses niveaux d'essai à la classe de fiabilité de la carte : une carte médicale ou aéronautique est donc soumise à une couverture électrique plus stricte qu'un jouet grand public. Ce lien entre classe et rigueur vous indique le niveau d'exhaustivité exigé pour votre montage, indépendamment des règles d'accès à la implantation. Le lire tôt permet de dimensionner la couverture au produit plutôt que de surdimensionner.
Promax Pogo Pin peut-il fournir des pointes de test sur mesure pour des fixtures à lit d'aiguilles ?
Oui, nous fabriquons des pointes de test avec des pointes couronne, lance, plate et crénelée, ainsi que des forces de ressort, des diamètres de corps et des revêtements sur mesure, le tout adapté à votre montage plutôt que choisi dans un catalogue figé. Des échantillons gratuits sont disponibles pour que vous puissiez qualifier le contact avant de vous engager, et nos ingénieurs répondent aux demandes de conception sous 1 à 3 jours.
Haut de page : Guide de conception d'un banc de test à pointes
Besoin de pogo pins rapidement ? Parlez à un ingénieur
Demandez un devis sur mesure, une correspondance de spécifications et des conseils de fabrication sans ralentir votre projet.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricant depuis 2014
- Échantillons gratuits
- Production de masse en 15 à 20 jours