ISO 9001, ISO 14001, ISO 45001 e IECQ QC080000
 Fabricando desde 2014
 Muestras GRATUITAS para garantizar la satisfacción del producto
 Giro rápido: Producción en masa completa en 15 - 20 días

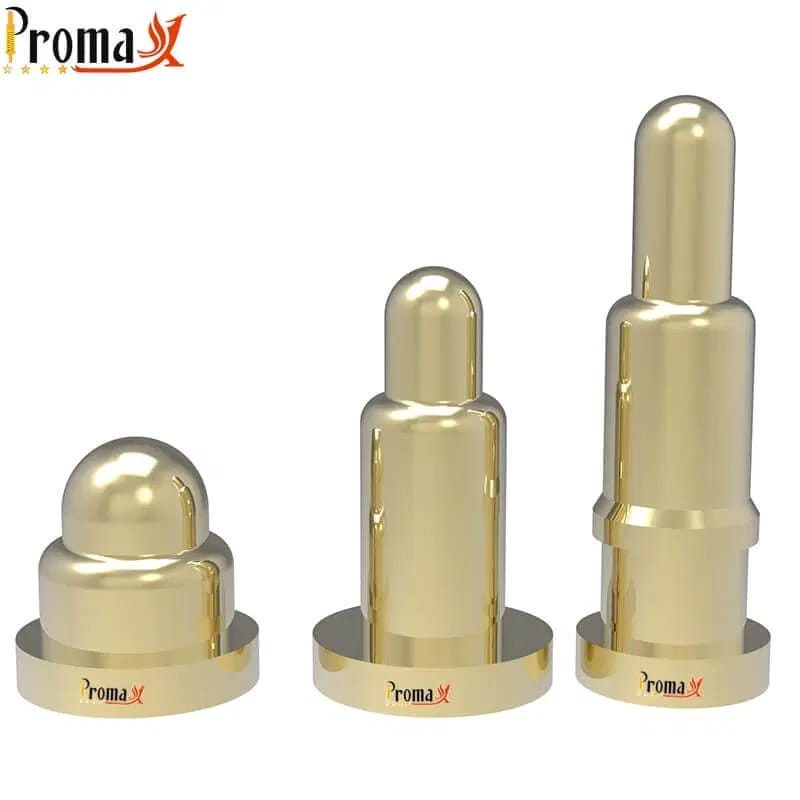
Un útil de prueba de lecho de agujas es un array de puntas de prueba con resorte que contacta con todos los puntos de prueba de una placa de circuito impreso (PCB) a la vez. Permite ejecutar un test en circuito (ICT) completo en segundos en lugar de minutos.
Encontrarás útiles de prueba de cama de agujas en líneas de volumen medio-alto, donde pruebas la misma placa miles de veces y necesitas un contacto idéntico en cada ciclo. El puntas de prueba con resorte integrados en esa matriz hacen el trabajo real, y la mayor parte del diseño del útil consiste en elegirlos y organizarlos bien.
Esta guía abarca los tipos de utillaje, la selección de puntas de prueba y estilos de punta, los cálculos de paso y fuerza, las reglas de diseño para test y una lista de comprobación previa a la fabricación.
¿Cómo funciona un útil de prueba de camas de agujas?
Imagina una placa plana perforada con cientos de agujeros diminutos, cada uno con una punta de prueba con resorte apuntando a un punto concreto de tu placa. Cargas la placa y accionas el utillaje, y cada punta toca su objetivo en el mismo instante. El tester ejecuta sus comprobaciones y devuelve un apto o un no apto.
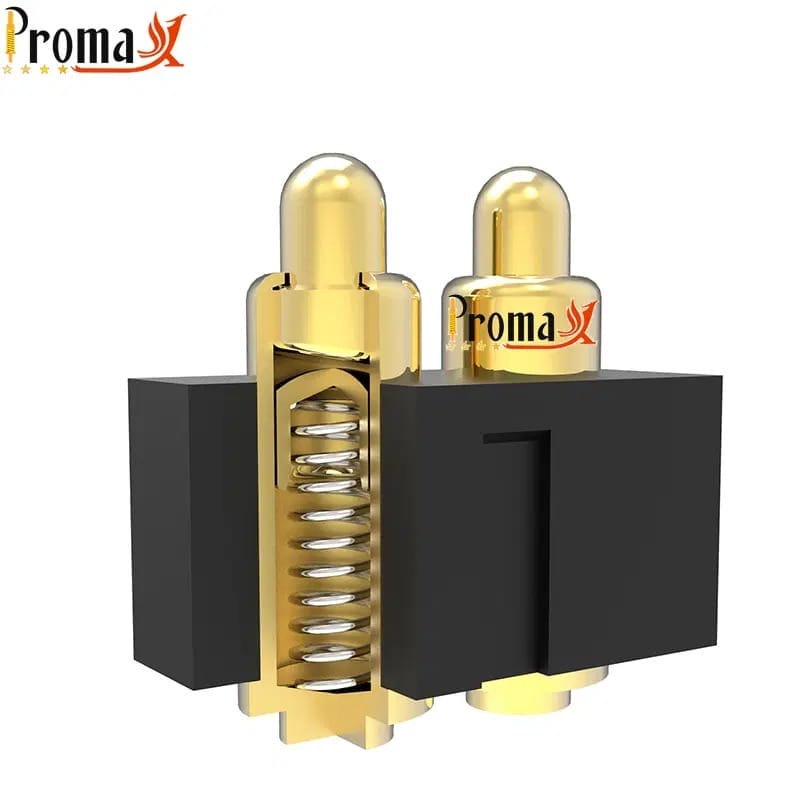
El resorte es la razón de que funcione. Cada punta de prueba consta de un émbolo, un cuerpo y un resorte. Cuando la placa presiona, el resorte se comprime y mantiene una fuerza constante. Da igual que el operario apriete con fuerza o apenas toque la palanca.
La punta de prueba aplica la misma fuerza cada vez y absorbe las diferencias de altura que siempre encuentras en una placa real. Estas puntas están diseñadas para testear, no para vivir dentro de un producto. Están ajustadas de forma distinta a los pogo pins que se montan en un teléfono o un cargador.
Cuánto dura una prueba depende del plan de prueba, no del útil. El contacto en sí es casi instantáneo. Una comprobación rápida del raíl de alimentación puede terminar en uno o dos segundos, mientras que una prueba funcional completa se acerca más al minuto.
El cama de clavos este enfoque ha afianzado la producción en serie durante décadas, y un útil bien diseñado mantiene fiable esa ventaja de velocidad.
Utillajes de vacío
Un útil de vacío sella alrededor de la placa y utiliza succión para atraerla de forma uniforme sobre las puntas de prueba. El resultado es un contacto plano y uniforme. Te ofrece lecturas más limpias y estables, sobre todo en placas densas con puntos de prueba de paso fino.
El compromiso es coste y complejidad. Los utillajes de vacío son más difíciles de fabricar y no se llevan bien con las líneas de transporte automatizadas que cargan las placas a máquina. Recurre al vacío cuando la calidad de la señal importe más que el rendimiento o cuando la placa esté tan densamente poblada que una pequeña flexión desvirtúe una lectura.
Útiles mecánicos (de presión y clamshell)
Los útiles mecánicos se saltan la aspiración y simplemente empujan. Una palanca, un cierre de palanca o una prensa neumática empujan la placa contra las puntas de prueba o elevan las puntas para que se encuentren con ella. La versión de tipo concha utiliza una placa superior abisagrada, lo que simplifica la construcción y la hace adecuada para prototipos y series cortas y medias.
Una prensa vertical sobre varillas y rodamientos de precisión cuesta más, pero ofrece mayor fuerza y mejor repetibilidad, por lo que aguanta el volumen de producción. Renuncias a parte del contacto uniforme que da el vacío, pero obtienes un útil que soporta la carga automatizada y las cintas transportadoras sin problemas.
Cómo seleccionar la punta de prueba adecuada para tu útil

La elección de la punta de prueba es donde los útiles se salvan o fracasan. Si te equivocas, perseguirás falsos fallos, verás caer el rendimiento de primera pasada y gastarás las puntas de prueba más rápido de lo previsto. Los pogo pins de la cama de agujas que realizan el contacto existen en muchos estilos, y elegir entre ellos depende de tres preguntas:
- ¿Qué estás tocando? Ese es el tipo de pad y el acabado superficial.
- ¿Con qué densidad están colocados los puntos de prueba? Eso es el paso.
- ¿Cómo devuelve la punta de prueba su señal? Eso es el cableado.
Cuando una pieza de catálogo no encaja en la placa que tienes delante, puedes ajustar las especificaciones de la punta de prueba a medida en cuanto a tipo de punta, fuerza del resorte, diámetro del cuerpo y chapado.
Corriente nominal y fuerza del resorte
La mayoría de los puntos de prueba solo soportan corriente de nivel de señal, que las puntas de prueba estándar manejan sin problema. Los nodos de las líneas de alimentación exigen puntas de prueba más robustas, con cuerpos más grandes y resortes más rígidos. Cuánta corriente puede soportar una punta de prueba no es un único número impreso. Varía con el tamaño del cuerpo, el chapado, el material del resorte y el tiempo que la punta de prueba mantiene la carga, así que toma cualquier cifra de catálogo como punto de partida.
La fuerza del resorte funciona igual. Una banda de trabajo habitual ronda los 50-100 gramos-fuerza por punta, suficiente para atravesar una pequeña película superficial sin dañar la placa. Las fuerzas más altas atraviesan el flujo y la oxidación con mayor fiabilidad. Pero cada gramo extra se suma en cientos de puntas hasta convertirse en una carga de accionamiento real: una cifra que dimensionaremos en breve.
Paso de la punta y diámetro del cuerpo
El paso es la distancia entre los centros de las puntas de prueba y determina más de lo que cabría esperar. El valor por defecto habitual es una rejilla de 100 mil, unos 2,54 mm, y la mayoría de los útiles parten de ahí porque las puntas de prueba son robustas y asequibles con ese paso. Las rejillas más finas llegan a 75 mil y 50 mil, pero esas puntas de prueba son más delgadas, más caras y se desgastan antes.
El paso también determina tus opciones de punta. Un espaciado más ajustado implica un cuerpo más pequeño, y un cuerpo más pequeño no puede alojar cualquier geometría de punta. Si bajas a un paso de 50 mil, una punta de corona ancha no cabrá, lo que te empuja hacia una punta de lanza más fina. Da a las puntas de prueba todo el espacio que la placa pueda permitir: hasta dónde puedes afinar es una función de la placa, la punta de prueba y el utillaje del proveedor, no un número de una tabla.
Opciones de chapado para puntas de prueba
El chapado es la fina capa metálica del contacto, y determina con qué limpieza conduce la punta y cuánto dura. El chapado en oro ofrece la menor resistencia de contacto, la mejor resistencia a la corrosión y la mayor vida útil. Es la opción por defecto para trabajos de alta fiabilidad y muchos ciclos. El chapado en níquel es la base económica, válida para series de pocos ciclos o sensibles al coste.
La resistencia de contacto que ves realmente es un valor variable. Una punta bien elegida sobre un pad limpio con buen chapado en oro suele dar lecturas por debajo de unos 50 mΩ, medidas tal como IEC 60512 establece para los contactos de un conector. Pero esa cifra depende del estado del pad, la geometría de la punta, la calidad del chapado y los ciclos acumulados. Es el resultado del contacto en su conjunto, no una especificación fija que puedas prometer de forma aislada.
Estilos de punta de prueba: ¿cuál se adapta a tu PCB?
El estilo de punta es la palanca más importante para el rendimiento en el primer paso, y es la parte que la mayoría de las guías de fixture pasa por alto. Los fabricantes de puntas y los ingenieros de test consideran en general que la selección de la punta es el factor más importante para un contacto fiable, ya que una elección equivocada provoca falsos fallos y hunde el rendimiento.
La tabla siguiente muestra cómo se comparan los estilos habituales según el tipo de pad, la superficie y el paso.
| Tipo de punta | Geometría | Mejor tipo de superficie/pad de PCB | Fiabilidad de contacto | Caso de uso típico | Limitación de paso |
|---|---|---|---|---|---|
| Corona (4 puntos o más) | Estrella multipunto | Pads de soldadura, puntos de prueba planos, superficies limpias | Alta; autolimpiante | Lecho de agujas general, paso de 75-100 mil | 75 mil mínimo |
| Lanza | Borde de corte afilado | Pads contaminados, residuos de flux, paso fino | Alto rendimiento en superficies contaminadas | Fixtures de paso fino, pads oxidados | Hasta 50 mil |
| Puntiagudo / aguja | Punta concentrada | Vías, orificios pasantes sin poblar | Alto en los orificios; puede marcar las almohadillas planas | Contacto por vía y orificio pasante | Paso fino; cuidado con los pads |
| Plano / dentado | Cara ancha y dentada | Pistas de cobre desnudo muy oxidadas | Buena; amplia zona de frotado | Placas de cobre desnudo con alta oxidación | Solo paso mayor |
| Par Kelvin | Contactos de fuerza y detección duales | Pads que necesitan una resistencia precisa | Muy alta: lecturas de resistencia | Medición de precisión de cuatro hilos | Dos posiciones por punto |
| Punta de prueba de conmutación | Contacto de interruptor con resorte | Pads que necesitan detección de presencia | Solo a nivel de señal | Detección de placa / presencia | Paso estándar |
Las puntas corona, con su anillo de pequeñas puntas, se apoyan en pads de soldadura y puntos de prueba planos. Como varias puntas muerden a la vez, se limpian solas en cierta medida al contactar. Las puntas lanza cambian eso por un borde afilado que atraviesa residuos de flux y oxidación ligera. Son la elección para pads contaminados y zonas de paso fino donde una corona no encaja.
Las puntas afiladas, de estilo aguja, concentran toda su fuerza en un solo punto, ideales para un via o un orificio pasante vacío, pero mantenlas alejadas de los pads planos. Las puntas planas y estriadas reparten un contacto amplio y de frotado sobre cobre desnudo o superficies muy oxidadas.
Los especialistas lo completan. Los pares Kelvin usan dos contactos por punto para lecturas de resistencia a cuatro hilos, y las puntas de conmutación confirman que la placa está cargada antes de que se ejecute el test. Ajusta la punta a la superficie y la mayoría de los fallos fantasma desaparecen.
Densidad de puntas y paso: cómo calcular lo que necesitas
La planificación de la densidad es donde un útil de test PCB de tipo bed of nails se gana su cobertura, y empieza por la net list. La base es una punta por net, ya que cada nodo que quieras ver necesita un contacto. La alimentación y la masa son la excepción. Llevan corriente real, así que suelen recibir varias puntas cada uno – a menudo cinco o más en un nodo de alimentación – para repartir la carga.
A partir de ahí, se trata de dar a cada punta de prueba un objetivo justo. Un pad de aproximadamente 0,8 mm o más permite que una punta estándar apoye limpiamente, mientras que los pads más pequeños te obligan a usar puntas más finas y delicadas. Mantén los pads alejados de los componentes altos y a al menos 0,1 pulgadas del borde de la placa. Reparte las puntas de prueba, porque agruparlas en una esquina puede flexionar una placa fina y agrietar un condensador.
Cómo calcular la fuerza total de accionamiento del útil
Cada punta de prueba empuja hacia atrás con la fuerza de su resorte, así que el utillaje tiene que soportar la suma de todas ellas a la vez. La fórmula es el número de puntas multiplicado por la fuerza del resorte de cada punta. Por ejemplo, 200 puntas a 75 gramos-fuerza cada una equivalen a unos 15 kilogramos que tu prensa o tu sistema de vacío tiene que aplicar en cada ciclo. Añade un margen razonable del 15-20% y compruébalo con la capacidad de tu prensa antes de que alguien taladre una placa.
¿Necesitas pines pogo rápido? Habla con un ingeniero
Solicita presupuesto a medida, matching de especificaciones y asesoramiento de fabricación sin frenar tu proyecto.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricando desde 2014
- Muestras gratis
- Producción en masa en 15–20 días
Construcción del útil: del array de puntas de prueba a la conexión ICT
Con las puntas de prueba elegidas, el montaje consiste sobre todo en la placa y en cómo se conecta de vuelta al tester. La placa suele ser de G-10, un laminado de tejido de vidrio con resina epoxi fenólica que se mantiene plano y se taladra con precisión, aunque el acetal mecanizado también sirve. La taladras para que coincida con la matriz de puntos de prueba, y esa precisión es en gran parte la razón de que un útil dé en el blanco.
Las puntas de prueba se insertan en los receptáculos prensados en la placa, y cómo se conectan forma parte del diseño de un buen útil de test de cama de agujas: cableado, wire-wrapped, copas de soldadura o una placa portadora de puntos de test (TPCB).
Mantén los tramos de cable cortos, con pares trenzados o cable coaxial para las comprobaciones de alta frecuencia. Dos cosas separan un kit de prueba de cama de agujas limpio de uno frustrante: registrar la placa con pines de utillaje y diseñarla para que una punta desgastada se extraiga sin desmontar todo.
Diseño para test (DFT): cómo afecta el diseño de tu PCB al diseño del útil de prueba
La cobertura dentro del Design for Test se decide casi siempre antes de que exista el útil de test, cuando se diseña la placa. Si añades puntos de test después del ruteo, los metes en el espacio que sobra, lo que implica peor colocación y un útil más caro.
Dale a las almohadillas de prueba suficiente cobre para una punta estándar: aproximadamente 1,0 mm o más te mantiene en puntas de corona duraderas. En la medida de lo posible, prueba solo en un lado de la placa, ya que probar por ambos lados duplica aproximadamente el coste y la complejidad del útil. Añade al menos dos taladros de utillaje para la alineación y vigila los componentes altos, que pueden obligarte a fresar la placa para dejar holgura. Mantén las almohadillas de prueba al menos a 2,5 mm de esas piezas altas.
IPC-9252, la guía IPC para el test eléctrico de placas desnudas, merece la pena tenerla a mano aquí. Define las expectativas de acceso y cobertura que condicionan todo el útil.
Lecho de clavos vs. sonda volante: cuándo usar cada uno
El lecho de agujas no siempre es la respuesta correcta. Una comparación honesta es frente a una punta de prueba volante, que prescinde por completo del útil y recorre la placa punto por punto con un par de puntas móviles.
| Factor | Lecho de clavos | Punta volante |
|---|---|---|
| Coste inicial del útil | Coste inicial elevado; se requiere utillaje a medida | Ninguno; configuración programática |
| Velocidad de test por placa | Segundos; contacto en paralelo | Minutos; sondeo secuencial |
| Cobertura de prueba | Muy alta; toda la placa a la vez | Alto; secuencial, alcanza todos los pads |
| Justificación del volumen | Merece la pena en series estables de gran volumen | Ideal para prototipos y volúmenes bajos |
| Flexibilidad ante cambios de diseño | Bajo; rediseño para cambios de diseño | Alto; reprogramar por software |
| Mantenimiento | Sustituye las puntas de prueba; la placa es duradera | Desgaste de las puntas de prueba en el cabezal volante |
| Mejor para | Volumen medio-alto, diseños estables | Prototipado e iteración frecuente |
Sobre todo depende de dos cosas: el volumen y la estabilidad. Un lecho de agujas cuesta dinero por adelantado. Pero una vez que existe, cada placa se prueba en segundos, así que el coste se reparte más cuanto más placas fabricas.
La mayoría de los equipos comprueba que empieza a compensar en algún punto entre unas pocas docenas y unos pocos cientos de placas, según la complejidad del test y lo que les cuesta una placa defectuosa. Una punta de prueba volante no tiene útil que pagar, y un cambio de diseño es solo una actualización de software. Eso la convierte en la opción cómoda para prototipos y placas que aún están en revisión.
Si tu diseño es estable y hay volumen, fabrica el útil. Si todavía estás iterando, deja que las puntas volantes hagan el trabajo.
Lista de verificación para el diseño de utillaje de prueba de lecho de agujas
Antes de que alguien taladre una placa, pasa la PCB y el plano por esta lista de comprobación. Es la revisión previa a la fabricación que detecta los errores caros mientras aún salen baratos.
- Lista de red revisada: una punta de prueba por red, con puntas adicionales en los nodos de alimentación y masa para repartir la corriente.
- Tamaños de pad de test comprobados: cada pad debe ser lo bastante grande para la punta elegida, ya que los pads pequeños obligan a usar puntas de prueba frágiles.
- Confirmado el espaciado entre pads: generoso siempre que puedas permitírtelo, ajustado solo donde el diseño lo exija.
- Acceso por uno o dos lados decidido: el sondeo por ambos lados duplica aproximadamente el coste y la complejidad del útil.
- Estilos de punta adaptados a los tipos y acabados de almohadilla: parte de la tabla de puntas.
- Fuerza total de accionamiento calculada y capacidad de la prensa verificada: con un margen adicional.
- Soporte de placa previsto: reparte la carga para que nada se agriete ni se hunda bajo la fuerza de la punta.
- Agujeros de utillaje confirmados en el diseño: al menos dos para una alineación precisa.
- Espacio para componentes altos resuelto: planifica el fresado de la placa donde las piezas sobresalgan.
- Método de conexión elegido: cableado, wire-wrap o placa portadora, adaptado a las necesidades de señal y al volumen.
- Acceso diseñado para sustituir las puntas de prueba: las puntas desgastadas deben poder extraerse sin desmontar todo el equipo.
Cómo elegir puntas de prueba para tu fixture
Cuando evalúes fabricantes de fixtures de prueba de cama de agujas y proveedores de puntas de prueba, mira más allá del catálogo. Quieres estilos de punta a medida, una gama real de fuerzas de resorte, una selección de chapado, la capacidad de volumen para acompañarte desde el prototipo hasta la producción, e ingenieros que realmente lean el plano de tu fixture.
Esa es la parte que nos encargamos en Pin de Pogo Promax. Fabricamos puntas de prueba para el test de PCB con estilos de punta, fuerzas de resorte, diámetros de cuerpo y chapados que puedes adaptar a tu placa en lugar de diseñar en función de ellos. Lo respaldamos con más de 22 patentes y una producción certificada según ISO 9001, ISO 14001, ISO 45001 e IECQ QC080000, con el mecanizado, el chapado y la inspección controlados internamente.
Envíanos las especificaciones de tu fixture y tus puntas de prueba, y nuestros ingenieros te responderán en 1-3 días con una recomendación y muestras gratuitas para validar la punta de prueba antes de que te comprometas.
Preguntas frecuentes sobre el útil de prueba de lecho de agujas
¿Cuántas placas necesitas para justificar un útil de camas de agujas?
La mayoría de los equipos comprueba que un útil de camas de clavijas (bed of nails) resulta rentable a partir de unas pocas docenas de placas, aunque el punto de equilibrio real depende de la complejidad del test y de lo que te cuesta una placa defectuosa. Una comprobación sencilla en una placa barata puede que nunca justifique un útil a medida. Una placa compleja en la que un defecto no detectado sale caro puede amortizarlo mucho antes.
¿Puedes reutilizar un útil de lecho de agujas para distintos diseños de PCB?
No, un útil está ligado a una disposición de puntos de prueba, así que una placa distinta necesita un útil distinto. La excepción es una familia de placas que comparten una rejilla de puntos de prueba, donde un útil modular con placas intercambiables puede servir. Para un cambio de revisión real, cuenta con un útil nuevo.
¿Cada cuánto hay que sustituir las puntas de prueba?
La frecuencia de sustitución de las puntas de prueba depende del estilo de punta, del chapado y de lo limpias que estén tus placas. Las puntas de prueba estándar suelen estar especificadas por encima de 100.000 ciclos con un mantenimiento adecuado. Las puntas de corona sobre pads limpios aguantan mucho, mientras que las puntas de lanza y puntiagudas se desgastan antes en superficies abrasivas. Controla la deriva de la resistencia de contacto y cambia las puntas antes de que empiecen los falsos fallos.
¿Cómo distinguir un defecto real de un falso fallo en la línea?
La señal más rápida es la marca que deja cada punta en el pad. Si las marcas están descentradas, tenues o emborronadas, lo más probable es que el problema esté en la alineación o en las puntas de prueba: revísalas antes de ponerte a analizar los datos de test. Una limpieza rápida de la placa y una comprobación de la alineación resuelven la mayoría de los fallos fantasma, y una punta desgastada que falla una y otra vez normalmente toca sustituirla.
¿Cómo determina la IPC-9252 la cobertura de prueba que necesitas?
La IPC-9252 vincula sus niveles de ensayo a la clase de fiabilidad de la placa, por lo que una placa médica o aeroespacial está sujeta a una cobertura eléctrica más estricta que la de un juguete de consumo. Esa relación entre clase y rigor te indica cuán exhaustivo debe ser tu útil de prueba, al margen de las reglas de acceso del layout. Leerla pronto te permite dimensionar la cobertura según el producto en lugar de sobredimensionarla.
¿Puede Promax Pogo Pin suministrar puntas de prueba a medida para fixtures de cama de agujas?
Sí, fabricamos puntas de prueba con puntas de corona, lanza, plana y dentada, además de fuerzas del resorte, diámetros de cuerpo y chapados a medida, todo adaptado a tu útil de prueba en lugar de elegirlo de un catálogo fijo. Hay muestras gratuitas disponibles para que valides el contacto antes de comprometerte, y nuestros ingenieros responden a las solicitudes de diseño en 1-3 días.
Volver al principio: Guía de diseño de fixtures de prueba de cama de agujas
¿Necesitas pines pogo rápido? Habla con un ingeniero
Solicita presupuesto a medida, matching de especificaciones y asesoramiento de fabricación sin frenar tu proyecto.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricando desde 2014
- Muestras gratis
- Producción en masa en 15–20 días