ISO 9001, ISO 14001, ISO 45001 et IECQ QC080000
 Fabricant depuis 2014
 Échantillons GRATUITS fournis pour garantir la satisfaction du produit
 Délai rapide : Production de masse terminée en 15 à 20 jours

Introduction
Une montre connectée intègre un processeur, des radios sans fil, des capteurs biométriques, une batterie rechargeable et un écran haute résolution dans un boîtier de moins de 50 g. Elle résiste à une immersion quotidienne. Le processus de fabrication d'une montre connectée qui permet d'y parvenir exige une miniaturisation extrême, une étanchéité conforme à l'indice IP et une intégrité de signal continue de composants mesurés en fractions de millimètre.
Ce guide vous présente chaque grande étape de production dans l'ordre. La couverture s'étend à la sélection du SoC, à l'assemblage de circuits imprimés flexibles, à l'usinage de boîtiers CNC, connecteurs à ressort, et des tests de contrôle qualité à plusieurs étapes. Le marché mondial des montres connectées était évalué à environ 38 milliards USD en 2025, selon Grand View Research. Une telle échelle récompense les fabricants qui maîtrisent la précision à chaque étape.
Étape 1 : sélection du SoC et architecture du chipset
Chaque décision de fabrication en aval commence par le System-on-Chip, ou SoC. Dans une montre connectée, le SoC regroupe le processeur, les radios sans fil, un hub de capteurs et les circuits de gestion d’énergie sur une seule puce. Choisir le mauvais SoC vous enferme dans des compromis de conception coûteux à corriger une fois l’outillage lancé.
Le type de boîtier du SoC détermine votre empreinte sur le circuit imprimé. Si la puce intègre le GPS, vous pouvez opter pour une antenne plus petite. Sinon, vous avez besoin d’un module GPS externe et de plus de surface de carte. Une unité de traitement neuronal intégrée décharge les charges de travail d’IA des cœurs principaux. Elle augmente toutefois la surface de puce et la consommation, ce qui impose une batterie plus grande.
Les séries Snapdragon W de Qualcomm ciblent les objets connectés du milieu de gamme au haut de gamme avec LTE et GPS intégrés. Les séries MT2600 de MediaTek privilégient la surveillance de santé à très faible consommation. Les solutions propriétaires comme les System-in-Package série S d'Apple et les séries Exynos W de Samsung empilent plusieurs puces dans un seul module. La technologie SiP est particulièrement adaptée aux objets connectés, car elle permet des boîtiers fins qu'une seule grande puce ne peut pas offrir.
Le tableau ci-dessous associe les paramètres du SoC à leurs conséquences de conception.
| Paramètre du SoC | Ce qu'il régit | Conséquences d'un design erroné |
|---|---|---|
| Nœud de process | Efficacité énergétique et dissipation thermique | La batterie se décharge en moins de 12 heures, ou le boîtier nécessite un diffuseur thermique qui augmente l'épaisseur |
| Radios intégrées | Nombre d'antennes et disposition de la carte | Les modules radio externes consomment l'espace de carte réservé aux capteurs ou à la batterie |
| Type de concentrateur de capteurs | Pipeline de données biométriques | Le CPU gère directement l'interrogation des capteurs, ce qui augmente la consommation au repos de 20 à 40 % |
| Format du boîtier | Nombre de couches du circuit imprimé et densité de routage | Un BGA à pas fin exige une carte HDI, ce qui augmente le coût du PCBA par unité |
Étape 2 : conception du circuit imprimé et assemblage de la carte
L'assemblage de circuits imprimés, ou PCBA, est le sous-ensemble à plus forte valeur ajoutée dans une montre connectée. Il détermine l'intégrité du signal, la distribution de l'énergie et la fiabilité à long terme. Pour les objets connectés, le facteur de forme physique de la carte doit également s'adapter à l'intérieur incurvé d'un boîtier de montre.
Pourquoi les montres connectées utilisent des circuits imprimés flexibles
Les cartes FR-4 rigides ne peuvent pas épouser la géométrie interne d'un boîtier de montre rond ou ovale. La batterie occupe la majeure partie du volume intérieur. La carte doit contourner celle-ci, passer par l'alésage de la couronne et descendre jusqu'aux pastilles du capteur arrière. Les circuits imprimés flexibles sur substrat polyimide résolvent ce problème. Ils se courbent pour s'adapter à l'espace disponible sans casser les pistes.
La plupart des conceptions utilisent un hybride rigide-flexible. La zone rigide porte le SoC, la mémoire et les circuits de gestion d'alimentation, là où la stabilité mécanique et la dissipation thermique sont essentielles. Des extensions flexibles partent de la zone rigide pour rejoindre le connecteur d'écran d'un côté et les pads du capteur optique arrière de l'autre. L'épaisseur de carte dans les zones flexibles va généralement de 0,1 à 0,3 mm. Aux transitions de couches du SoC, les microvias HDI descendent sous 0,1 mm de diamètre. Pour aller plus loin sur le choix des matériaux de carte flexible pour les objets connectés, Guide d'assemblage de PCB pour objets connectés de JLCPCB détaille les options de substrat.
La séquence PCBA

Le processus PCBA se déroule en cinq étapes, chacune contrôlée par une inspection avant que la carte ne passe à la suivante :
- Impression de pâte à souder. Un stencil en inox découpé au laser dépose la pâte sur chaque pad. Sur les pads BGA à pas fin, la tolérance de volume de pâte est serrée. Une variation supérieure à 25 % provoque des ponts entre les pads ou des joints froids qui lâchent sous cyclage thermique.
- Pick-and-place. Les machines positionnent chaque composant sur la carte encollée. Pour un BGA au pas de billes de 0,35 mm, la précision de placement doit rester dans une tolérance de 0,025 mm. Un désalignement à cette échelle est invisible à l'œil, seul un test électrique après refusion permet de le détecter.
- Refusion. L'alliage sans plomb SAC305, norme du secteur, atteint un pic de 245 à 260 °C. Les substrats flexibles en polyimide nécessitent une montée en température plus lente que le FR-4, car un chauffage rapide délaminerait la couche de cuivre du film polyimide.
- Inspection optique automatisée. Les caméras AOI s’exécutent immédiatement après le refusion. Elles signalent les ponts de soudure, les composants tombés et les pièces de travers avant que la carte ne passe à l’étape suivante. Détecter les défauts ici coûte une fraction de ce qu’ils coûtent une fois le boîtier scellé.
- Placement des contacts à ressort CMS. Les broches sont placées et refondues lors du même passage que tout autre composant monté en surface, sans étape supplémentaire.
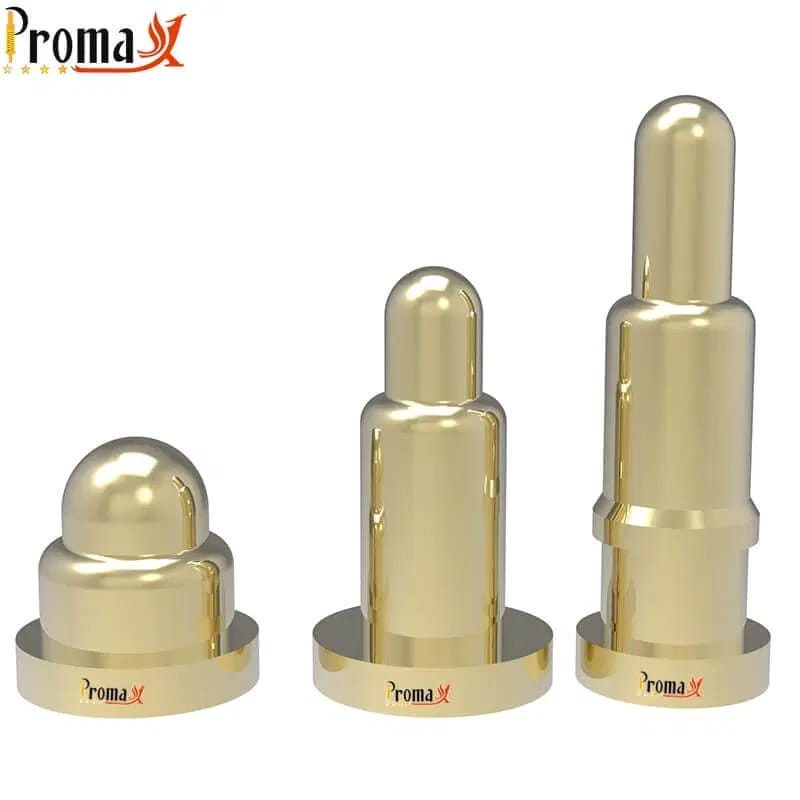
Pogo pins CMS à fond plat pour l'assemblage de circuits imprimés d'objets connectés affleurent à la surface du circuit imprimé après refusion et sont ensuite exposés par des découpes de précision dans le boîtier arrière. Le profil à fond plat est une contrainte géométrique, pas un choix. Les boîtiers fins ne laissent aucun dégagement pour les queues de broches traversantes sous la carte.
Étape 3 : Fabrication du boîtier et du logement
Le boîtier extérieur protège l’électronique, définit l’apparence du produit et doit intégrer des découpes de précision pour l’écran, la couronne, les fenêtres de capteurs et les contacts à ressort. Le choix du matériau et la méthode d’usinage ont des conséquences directes sur le poids, la durabilité, le coût et l’étanchéité.
Options de matériaux et compromis
Le tableau ci-dessous compare les quatre principaux matériaux de boîtier utilisés dans la fabrication des montres connectées.
| Matériel | Méthode de fabrication | Traitement de surface | Poids et durabilité | Niveau d'appareil typique |
|---|---|---|---|---|
| Aluminium 6061/7075 | Fraisage CNC 5 axes | Anodisation dure | Le plus léger, bonne résistance aux chocs | Milieu de gamme |
| Inox 316L | Fraisage CNC ou moulage par investissement | Revêtement PVD | Plus lourd, excellente résistance à la corrosion | Premium |
| Titane Ti-6Al-4V | Fraisage CNC 5 axes | Revêtement DLC ou PVD | Meilleur rapport résistance/poids, hypoallergénique | Sport et médical haut de gamme |
| Polymère ou PC-ABS | Moulage par injection | Peinture ou revêtement UV | Coût le plus bas, durabilité la plus faible | Appareils pour enfants à petit budget |
Usinage CNC d'un boîtier de montre connectée en métal
Les boîtiers de montres connectées en métal nécessitent un usinage CNC cinq axes, car la géométrie ne laisse aucune alternative. Les contre-dépouilles sur les parois intérieures, les courbes composées à l'extérieur et la géométrie des poches internes pour le logement de la batterie exigent tous un mouvement d'outil multi-axes simultané. Les découpes de précision pour les contacts à ressort, l'alésage de la couronne et les fenêtres des capteurs ajoutent une complexité que les machines trois axes ne peuvent pas gérer en une seule prise.
L'usinage à parois minces est l'un des défis les plus difficiles. Les parois des boîtiers descendent souvent en dessous de 1 mm. À cette épaisseur, les forces de coupe dévient la paroi loin de l'outil, produisant des erreurs dimensionnelles et un mauvais état de surface. L'usinage à grande vitesse avec un faible engagement radial réduit à la fois la force de coupe et l'accumulation de chaleur dans la pièce. La conception du montage compte tout autant. La pièce doit être serrée suffisamment fermement pour résister aux forces de coupe sans déformer ces parois minces.
Le contrôle des références en une seule prise de pièce relie toute la géométrie. Les découpes des contacts à ressort, l’alésage de la couronne et la fenêtre du capteur arrière partagent un même système de coordonnées. Repositionnez la pièce entre les opérations et vous introduisez une erreur de référence. Cette erreur s’accumule et provoque un désalignement à l’assemblage final, lorsque le circuit imprimé, les joints et le cristal arrière doivent tous se repérer sur les mêmes formes.
Le finissage de surface intervient après l'usinage. Pour les boîtiers en aluminium, la séquence typique est un sablage pour une texture mate, puis un anodisation dure. La couche d'oxyde mesure de 10 à 25 microns et affiche une dureté d'environ 400 à 600 HV. Pour le titane, le DLC appliqué par PVD apporte une résistance aux rayures et un fini sombre sans poids mesurable. Apple utilise un usinage CNC cinq axes et un ébavurage laser propriétaire pour les boîtiers en aluminium de ses montres, et Analyse d'Accurate Forming sur la fabrication de l'Apple Watch traite ces décisions en profondeur.
Besoin de pogo pins rapidement ? Parlez à un ingénieur
Demandez un devis sur mesure, une correspondance de spécifications et des conseils de fabrication sans ralentir votre projet.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricant depuis 2014
- Échantillons gratuits
- Production de masse en 15 à 20 jours
Étape 4 : intégration du connecteur pogo pin et du capteur
L'étape d'intégration du connecteur et des capteurs est celle où les interfaces électriques de la montre connectée prennent leur forme définitive. Les connecteurs à ressort servent d'interface de charge et de transfert de données, et les capteurs optiques nécessitent un collage de précision pour préserver l'exactitude du signal. Les deux imposent des tolérances serrées sur la géométrie du boîtier et du circuit imprimé définie aux étapes précédentes.
Pourquoi les montres connectées utilisent des pogo pins plutôt que des ports USB
La contrainte déterminante est l'étanchéité. Les indices IP67 et IP68 exigent un boîtier scellé sans port mécanique exposé. Une prise USB standard présente une cavité ouverte qui ne peut pas maintenir une étanchéité fiable à ces indices sur des milliers de cycles de connexion. Le port nécessiterait un clapet ou un bouchon externe, ce qui ajoute un point de défaillance et complique l'usage quotidien.
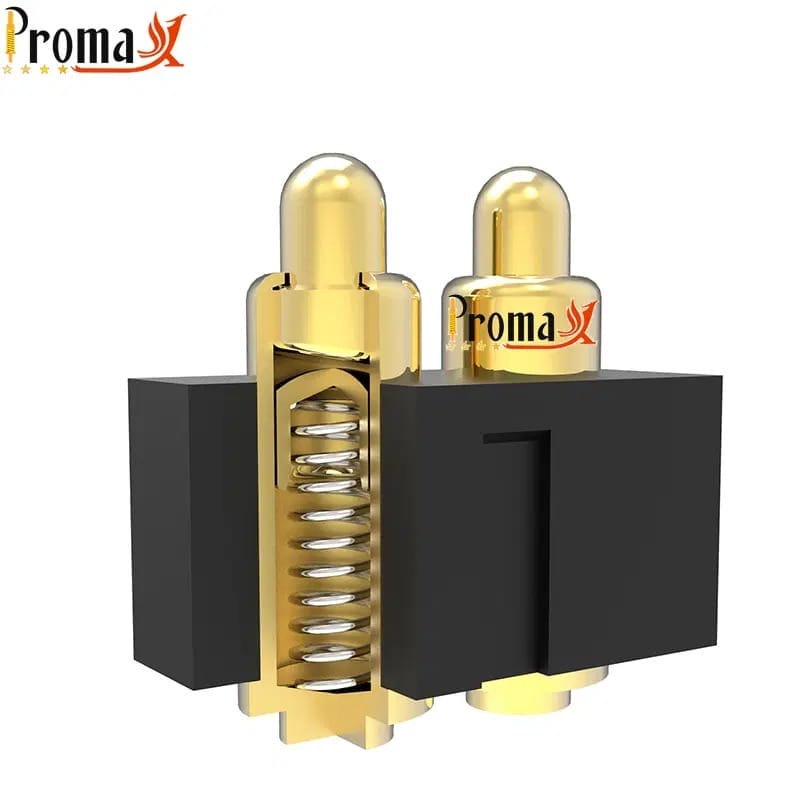
Les contacts à ressort résolvent ce problème. Chaque contact est un piston à ressort logé dans un corps de précision, maintenu à une force de contact de 50 à 200 gF. Les contacts appuient contre des pastilles de station plates à travers des ouvertures affleurantes dans la coque extérieure. Il n'y a pas de cavité ouverte. La surface de la coque reste lisse et étanche.
Les connecteurs magnétiques pogo pin ajoutent un auto-alignement. Un aimant intégré attire la station de charge en position, ce qui réduit les erreurs de désalignement lors de l’utilisation quotidienne. Pour les objets connectés grand public standard, les pogo pins gèrent sans problème les courants de charge habituels. Les conceptions sur mesure à fort courant atteignent jusqu’à 40 A pour les plateformes de charge rapide qui exigent un débit de puissance plus élevé.
La résistance de contact des contacts à ressort de qualité reste inférieure à 30 milliohms. Les durées de vie atteignent 100 000 cycles d'accouplement ou plus, ce qui correspond à la durée de vie attendue de la plupart des objets connectés. Le compromis est réel : les contacts à ressort créent une interface de charge propriétaire. Mais pour un appareil porté quotidiennement en milieu humide, supprimer le port ouvert est la bonne décision d'ingénierie.
Comment les capteurs sont intégrés
Les capteurs de mouvement comme les accéléromètres, les gyroscopes et les capteurs de pression barométrique communiquent via des bus I2C ou SPI. Ce sont des composants CMS standard placés lors de l'étape de PCBA. Aucune interface optique ni collage spécial n'est nécessaire.
Les capteurs optiques sont différents. Les capteurs de photopléthysmographie pour la mesure de la fréquence cardiaque et de la SpO2 nécessitent des fenêtres dédiées dans le cristal arrière. Le module capteur est collé au cristal à l'aide d'un adhésif optique transparent à des longueurs d'onde spécifiques. La lumière verte à 530 nm gère la surveillance de la fréquence cardiaque. Le rouge à 660 nm et l'infrarouge à 940 nm gèrent les mesures de SpO2. Toute contamination ou bulle d'air dans le collage diffuse la lumière et dégrade la précision du signal.
L'intégration d'une antenne GPS présente un défi physique. La bande GPS L1 à 1575,42 MHz ne pénètre pas les boîtiers métalliques. Les concepteurs font généralement passer l'antenne GPS par les attaches en plastique du bracelet. Une autre option consiste en une antenne patch céramique positionnée derrière un capot arrière en polymère ou en céramique, là où le signal peut passer.
Étape 5 : assemblage final et étanchéité
L'assemblage final réunit chaque sous-ensemble dans un ordre contrôlé. Chaque étape a une justification technique liée au rendement, à la fiabilité ou à la conformité réglementaire.
Le collage des écrans se fait dans une salle blanche ISO classe 7 ou mieux. Une seule particule piégée entre l’écran et le verre de protection crée un défaut visible. Elle diffuse aussi la lumière à l’interface optique. L’adhésif optiquement transparent est appliqué sous vide. Le collage sous vide évite les poches d’air qui diffuseraient la lumière et créeraient des artefacts de collage visibles. L’adhésif est durci aux UV après la pose pour fixer le collage.
Vient ensuite l’installation de la batterie lithium-polymère. Les montres connectées utilisent des cellules LiPo de forme sur mesure, car elles remplissent plus efficacement la cavité interne irrégulière que des cellules cylindriques. La batterie se connecte à la carte principale via un connecteur à insertion nulle force ou une soudure directe. Le choix dépend de si la conception privilégie la maintenabilité sur site ou une résistance de connexion minimale.
L'étanchéité IP repose sur plusieurs couches de joints et d'adhésif. Les joints assurent l'étanchéité du pourtour de l'écran, du cristal arrière et de l'ensemble de la couronne. L'adhésif lie le boîtier au dos. La couronne est le joint le plus contraint mécaniquement de tout l'ensemble. Elle doit tourner librement tout en maintenant une étanchéité à l'eau sous pression. L'étanchéité dépend de l'interaction entre l'axe de couronne, un joint torique et la géométrie de l'alésage. La difficulté à réunir ces trois conditions simultanément explique pourquoi les défaillances du joint de couronne figurent parmi les causes racines les plus fréquentes des échecs aux tests d'étanchéité.
Étape 6 : Contrôle qualité et tests

Les tests valident chaque décision de fabrication prise en amont. La séquence passe de la vérification électrique des cartes individuelles aux essais de contrainte environnementale des unités finies. Chaque étape détecte une catégorie différente de défaut.
Tests électriques et fonctionnels
Le test in-circuit utilise un montage à clous avec contacts à ressort. Des centaines de pointes de test à ressort touchent simultanément les points de test sur l'ensemble du circuit imprimé nu. Le montage vérifie le placement des composants, l'intégrité des joints de soudure ainsi que les valeurs correctes de résistance et de capacité avant que la carte ne soit scellée dans son boîtier. Détecter un défaut de soudure au test in-circuit coûte quelques centimes. Le trouver après l'assemblage final coûte l'unité complète.
Les pointes de test à ressort sont nécessaires ici car elles compensent la variation de hauteur des joints de soudure d’une carte à l’autre dans un même lot. Les pointes à contact fixe génèrent des faux défauts intermittents sur les joints situés légèrement plus haut ou plus bas que la valeur nominale mais toujours dans la tolérance. Le mécanisme à ressort absorbe cette variation et maintient une force de contact constante sur chaque point de test.
Les tests fonctionnels mettent sous tension chaque appareil assemblé et vérifient tous les périphériques. L’écran, tous les capteurs, les radios Bluetooth et Wi-Fi, le verrouillage GPS et l’interface de charge sont chacun validés selon des critères conformes/non conformes. La calibration des capteurs biométriques est également réalisée à ce stade, confirmant que les mesures PPG se situent dans la fenêtre de précision attendue.
Le test de vieillissement fait fonctionner un échantillon d’appareils en continu pendant 24 à 48 heures à 45 à 55 °C. La contrainte thermique et électrique combinée révèle les joints de soudure limites et les défauts latents qui n’apparaissent que sous charge prolongée. Un joint qui fonctionne à température ambiante mais s’ouvre par intermittence à chaud est une panne sur le terrain qui attend de se produire, et le test de vieillissement l’intercepte avant l’expédition.
Inspection environnementale et finale
Le test de résistance à l'eau utilise une cuve sous pression. Des échantillons de lot sont immergés à la profondeur et pendant la durée nominales selon IEC 60529. IP67 signifie une immersion de 1 m pendant 30 minutes. IP68 signifie généralement 1,5 à 2 m à une profondeur précisée par le fabricant. Toute défaillance unique déclenche une analyse des causes profondes qui remonte le chemin de fuite jusqu'au joint, à l'assemblage collé ou à l'étape d'assemblage responsable.
Les tests de chute et de chocs mécaniques suivent MIL-STD-810G des protocoles sur des échantillons de lot. Il s'agit d'un test de capabilité du procédé, et non d'un contrôle à 100 %. Il établit que le procédé de fabrication produit régulièrement des unités qui résistent aux profils de choc et de vibration spécifiés.
L'inspection cosmétique est la dernière étape. Chaque unité est contrôlée pour les rayures, les défauts de revêtement, l'uniformité de l'affichage et l'alignement de la couronne. Les lignes de production à grand volume utilisent des systèmes de vision automatisés pour cette étape. Toute unité qui échoue à l'inspection cosmétique est retouchée ou mise au rebut avant emballage.
Comment les pogo pins s'intègrent dans votre production d'objets connectés
Les contacts à ressort apparaissent deux fois dans le processus de fabrication d’une montre connectée. Dans l’appareil fini, ils servent d’interface de charge et de transfert de données. Sur la ligne de production, ils constituent le mécanisme de contact des bancs de test ICT. Les deux applications exigent la même propriété essentielle : une force de contact à ressort constante qui maintient une faible résistance sur des milliers de cycles.
Les exigences de spécifications sur mesure pour les applications d'objets connectés vont au-delà des pièces standard du catalogue. Un pas non standard, une hauteur réduite pour les boîtiers fins, un revêtement or pour résister à la corrosion lors du contact cutané quotidien et un alignement magnétique intégré sont des exigences typiques. Ces configurations ne sont pas disponibles chez les distributeurs de catalogue. Elles nécessitent un fabricant disposant d'outillages sur mesure et d'un support d'ingénierie interne.
Promax Pogo Pin fournit des réponses techniques en 1 à 3 jours et une livraison d'échantillons en 2 semaines. La production de masse s'appuie sur plus de 22 brevets et un rendement de production supérieur à 99 % sur plus de 8 000 conceptions de pogo pins sur mesure. Si votre projet d'objets connectés a besoin d'un partenaire connecteur qui travaille au rythme du développement matériel, commencez par des échantillons gratuits et une revue de conception.
Demander des échantillons gratuits | Obtenir une revue de conception sur mesure
FAQ sur le processus de fabrication des montres connectées
Combien de temps faut-il pour fabriquer une montre connectée, de la conception à la production de masse ?
La plupart des programmes de montres connectées demandent 12 à 18 mois, de la conception initiale à la production de masse. Le calendrier couvre trois étapes de validation : Engineering Validation Test, Design Validation Test et Production Validation Test. Les composants sur mesure, notamment les connecteurs à ressort, doivent être sourcés et qualifiés avant l'étape DVT. Des changements de composants tardifs après la DVT risquent de retarder tout le calendrier de production.
Pourquoi les montres connectées utilisent-elles des contacts à ressort plutôt que des ports USB ?
L'étanchéité est la raison principale. Un boîtier scellé sans port exposé maintient les indices IP67 ou IP68 bien plus fiablement qu'une conception USB à clapet et bouchon. Les contacts à ressort transmettent le courant de charge et les données via des contacts à ressort affleurants qui appuient contre les plots de la station d'accueil. La surface du boîtier reste scellée en permanence.
Quels matériaux sont utilisés pour les boîtiers de montre connectée ?
Le matériau dépend du niveau de gamme de l'appareil. La plupart des appareils de milieu de gamme utilisent des alliages d'aluminium comme les 6061 et 7075. L'inox 316L est réservé aux produits haut de gamme qui exigent une résistance à la corrosion supérieure. Le titane Ti-6Al-4V est réservé aux objets connectés sportifs et médicaux haut de gamme, où le rapport résistance/poids et les propriétés hypoallergéniques justifient le coût. Le polymère et le PC-ABS sont utilisés pour les appareils d'entrée de gamme et pour enfants.
Qu'est-ce que le PCBA dans la fabrication d'une montre connectée ?
PCBA signifie Printed Circuit Board Assembly, soit l'assemblage de carte à circuit imprimé. C'est le processus qui consiste à peupler un circuit imprimé nu avec des composants électroniques. La séquence comprend l'impression de pâte à souder, le placement automatique, le brasage par refusion et l'inspection optique automatisée. Le PCBA est l'étape de sous-ensemble à la plus forte valeur dans la production de montres connectées, car il détermine les performances électriques et la fiabilité à long terme de l'appareil fini.
Comment les montres connectées sont-elles testées en résistance à l'eau ?
Les échantillons de lot sont immergés dans un réservoir sous pression à la profondeur et pendant la durée nominales. L'IP67 exige la survie à 1 m pendant 30 minutes. L'IP68 exige généralement 1,5 à 2 m à une profondeur et une durée spécifiées par le fabricant. Toute défaillance sur un échantillon de lot déclenche une investigation de processus pour identifier le chemin de fuite et corriger la cause racine avant que la production ne continue.
Quelle est la différence entre les pogo pins CMS et traversants dans l'assemblage d'objets connectés ?
Les pogo pins CMS sont posés lors du processus de refusion standard du PCBA, aux côtés de tous les autres composants montés en surface. Les variantes traversantes nécessitent une soudure manuelle ou une soudure à la vague sélective, en étape séparée. Les profils CMS à fond plat sont préférés dans les objets connectés, car leur hauteur après refusion est plus faible et ils occupent moins d'espace sur le circuit imprimé. Cela compte lorsque chaque dixième de millimètre d'épaisseur de boîtier est pris en compte dans la conception.
Haut de page : Processus de fabrication d'une montre connectée : guide technique étape par étape
Besoin de pogo pins rapidement ? Parlez à un ingénieur
Demandez un devis sur mesure, une correspondance de spécifications et des conseils de fabrication sans ralentir votre projet.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricant depuis 2014
- Échantillons gratuits
- Production de masse en 15 à 20 jours