ISO 9001, ISO 14001, ISO 45001 und IECQ QC080000
 Fertigung seit 2014
 KOSTENLOSE Muster zur Sicherstellung der Produktzufriedenheit
 Schnelle Abwicklung: Massenproduktion in 15 - 20 Tagen abgeschlossen

Einführung
Eine Smartwatch vereint einen Prozessor, Funkmodule, biometrische Sensoren, einen wiederaufladbaren Akku und ein hochauflösendes Display in einem Gehäuse, das weniger als 50 g wiegt. Sie übersteht tägliches Untertauchen. Der Fertigungsprozess für Smartwatches, der dies ermöglicht, erfordert extreme Miniaturisierung, IP-zertifizierte Wasserdichtigkeit und durchgängige Signalintegrität bei Komponenten, die in Bruchteilen eines Millimeters gemessen werden.
Diese Anleitung führt Sie der Reihe nach durch jede wichtige Produktionsphase. Behandelt werden die SoC-Auswahl, die Montage flexibler Leiterplatten, die CNC-Bearbeitung von Gehäusen, gefederte Pogo-Pin-Steckverbinder, und mehrstufige Qualitätskontrollprüfungen. Der globale Smartwatch-Markt wurde 2025 auf rund 38 Mrd. USD geschätzt, laut Grand View Research. Dieser Maßstab belohnt Hersteller, die die Präzision in jeder Phase beherrschen.
Schritt 1: SoC-Auswahl und Chipset-Architektur
Jede nachgelagerte Fertigungsentscheidung beginnt mit dem System-on-Chip, kurz SoC. In einer Smartwatch vereint das SoC den Prozessor, die Funkmodule, einen Sensor-Hub und die Stromversorgungsschaltungen auf einem einzigen Die. Die Wahl des falschen SoC zwingt Sie zu Designkompromissen, die teuer rückgängig zu machen sind, sobald die Werkzeugherstellung beginnt.
Der Gehäusetyp des SoC bestimmt Ihr PCB-Footprint. Wenn der Chip GPS integriert, können Sie eine kleinere Antennenstrategie verwenden. Wenn nicht, benötigen Sie ein externes GPS-Modul und mehr Board-Fläche. Eine integrierte Neural Processing Unit entlastet die Hauptkerne von KI-Workloads. Sie erhöht jedoch die Die-Fläche und die Leistungsaufnahme, was einen größeren Akku erzwingt.
Qualcomms Snapdragon-W-Serie richtet sich an Wearables der Mittel- bis Oberklasse mit integriertem LTE und GPS. Die MT2600-Serie von MediaTek setzt den Schwerpunkt auf extrem stromsparende Gesundheitsüberwachung. Proprietäre Lösungen wie Apples S-Serie als System-in-Package und Samsungs Exynos-W-Serie stapeln mehrere Dies in einem Modul. SiP-Technologie ist für Wearables besonders relevant, weil sie dünne Gehäusegeometrien ermöglicht, die ein einzelner großer Die nicht erreichen kann.
Die folgende Tabelle ordnet SoC-Parameter ihren Auswirkungen auf das Design zu.
| SoC-Parameter | Was es steuert | Design-Konsequenz bei Fehlern |
|---|---|---|
| Prozessknoten | Leistungseffizienz und Wärmeabgabe | Der Akku entlädt sich in unter 12 Stunden, oder das Gehäuse benötigt einen Wärmeverteiler, der die Dicke erhöht |
| Integrierte Funkmodule | Anzahl der Antennen und Leiterplatten-Layout | Externe Funkmodule verbrauchen Leiterplattenplatz, der für Sensoren oder Batterie reserviert ist |
| Sensor-Hub-Typ | Biometrische Datenpipeline | CPU übernimmt die Sensorabfrage direkt, was die Leerlaufleistungsaufnahme um 20–40 % erhöht |
| Verpackungsformat | Anzahl der Leiterplattenlagen und Routing-Dichte | BGA mit feinem Rastermaß erfordert eine HDI-Leiterplatte, was die PCBA-Kosten pro Einheit erhöht |
Schritt 2: Leiterplatten-Design und Platinenbestückung
Printed Circuit Board Assembly, oder PCBA, ist die wertvollste Baugruppe in jeder Smartwatch. Sie bestimmt Signalintegrität, Stromversorgung und Langzeitzuverlässigkeit. Bei Wearables muss die physische Bauform der Platine zudem dem gewölbten Innenraum eines Uhrengehäuses entsprechen.
Warum Smartwatches flexible Leiterplatten verwenden
Starre FR-4-Leiterplatten können sich nicht an die innere Geometrie eines runden oder ovalen Uhrengehäuses anpassen. Die Batterie nimmt den größten Teil des Innenvolumens ein. Die Leiterplatte muss um sie herum, durch die Kronenbohrung und bis zu den hinteren Sensorkontakten geführt werden. Flexible Leiterplatten auf Polyimid-Basis lösen dieses Problem. Sie biegen sich, um in den verfügbaren Raum zu passen, ohne dass Leiterbahnen brechen.
Die meisten Designs verwenden einen Starr-Flex-Hybrid. Der starre Bereich trägt das SoC, den Speicher und die Power-Management-ICs, wo mechanische Stabilität und Wärmeableitung wichtig sind. Flexible Fortsätze erstrecken sich vom starren Bereich, um auf der einen Seite den Display-Steckverbinder und auf der anderen Seite die hinteren optischen Sensorpads zu erreichen. Die Platinendicke in den Flexbereichen liegt typischerweise zwischen 0,1 und 0,3 mm. An den SoC-Schichtübergängen fallen HDI-Mikrovias unter 0,1 mm Durchmesser. Für tiefergehende technische Informationen zur Materialauswahl von Flexplatinen für Wearables, JLCPCBs Leitfaden zur Montage von Wearable-Leiterplatten behandelt die Substratoptionen im Detail.
Der PCBA-Ablauf

Der PCBA-Ablauf erfolgt in fünf Phasen, wobei jede durch eine Prüfung abgesichert wird, bevor die Leiterplatte weiterläuft:
- Lötpastendruck. Eine lasergeschnittene Edelstahl-Schablone trägt Paste auf jedes Pad auf. Bei BGA-Pads mit feinem Rastermaß ist die Toleranz des Pastenvolumens gering. Mehr als 25 % Abweichung verursachen Brücken zwischen den Pads oder kalte Lötstellen, die unter thermischer Wechselbelastung ausfallen.
- Bestückung. Maschinen positionieren jede Komponente auf der mit Paste bedruckten Platine. Bei einem BGA mit 0,35 mm Kugelrastermaß muss die Bestückungsgenauigkeit innerhalb von 0,025 mm liegen. Ein Versatz in dieser Größenordnung ist mit dem Auge nicht sichtbar, sodass ihn nur eine elektrische Prüfung nach dem Reflow-Prozess erkennt.
- Reflow-Löten. Die branchenübliche bleifreie Legierung SAC305 erreicht eine Spitze von 245 bis 260 °C. Polyimid-Flexsubstrate benötigen eine langsamere Aufheizrate als FR-4, da schnelles Erhitzen die Kupferschicht vom Polyimidfilm delaminiert.
- Automatische optische Inspektion. AOI-Kameras laufen unmittelbar nach dem Reflow. Sie melden Lötbrücken, Tombstone-Bauteile und versetzte Teile, bevor die Leiterplatte weiterläuft. Fehler hier zu erkennen kostet einen Bruchteil dessen, was das Finden nach dem Versiegeln des Gehäuses kostet.
- SMD-Pogo-Pin-Bestückung. Die Stifte werden im selben Durchgang wie jede andere SMD-Komponente platziert und reflowgelötet, nicht als separater Schritt hinzugefügt.
SMD-Pogo-Pins mit flachem Boden für die Leiterplattenmontage in Wearables liegen nach dem Reflow bündig mit der Leiterplattenoberfläche und werden später durch präzise Aussparungen im rückseitigen Gehäuse freigelegt. Das Profil mit flachem Boden ist eine geometrische Einschränkung, keine Vorliebe. Dünne Gehäusedesigns lassen keinen Platz für THT-Pin-Enden auf der Unterseite der Leiterplatte.
Schritt 3: Fertigung von Gehäuse und Aufnahme
Das Außengehäuse schützt die Elektronik, bestimmt das Erscheinungsbild des Produkts und muss präzise Aussparungen für Display, Krone, Sensorfenster und Pogo-Pin-Kontakte integrieren. Materialwahl und Bearbeitungsverfahren haben direkte Auswirkungen auf Gewicht, Haltbarkeit, Kosten und wasserdichte Abdichtung.
Materialoptionen und Abwägungen
Die folgende Tabelle vergleicht die vier wichtigsten Gehäusematerialien in der Smartwatch-Fertigung.
| Material | Herstellungsverfahren | Oberflächenbehandlung | Gewicht und Langlebigkeit | Typische Geräteklasse |
|---|---|---|---|---|
| Aluminium 6061/7075 | 5-Achs-CNC-Fräsen | Harteloxierung | Leichteste Bauform, gute Schlagfestigkeit | Mittelklasse |
| Edelstahl 316L | CNC-Fräsen oder Feinguss | PVD-Beschichtung | Schwerer, hervorragende Korrosionsbeständigkeit | Premium |
| Titan Ti-6Al-4V | 5-Achs-CNC-Fräsen | DLC- oder PVD-Beschichtung | Bestes Verhältnis von Festigkeit zu Gewicht, hypoallergen | Hochwertiger Sport, Medizintechnik |
| Polymer oder PC-ABS | Spritzguss | Lackierung oder UV-Beschichtung | Geringste Kosten, geringste Lebensdauer | Budget, Kindergeräte |
CNC-Bearbeitung eines Metallgehäuses für eine Smartwatch
Gehäuse von Metall-Smartwatches erfordern eine 5-Achsen-CNC-Bearbeitung, da die Geometrie keine Alternative lässt. Hinterschneidungen an den Innenwänden, zusammengesetzte Kurven an der Außenseite und innere Taschengeometrie für den Akkuhohlraum erfordern alle gleichzeitige mehrachsige Werkzeugbewegungen. Die präzisen Aussparungen für die Pogo-Pin-Kontakte, die Kronenbohrung und die Sensorfenster erhöhen die Komplexität, die 3-Achsen-Maschinen in einer einzigen Aufspannung nicht bewältigen können.
Die Dünnwandbearbeitung ist eine der schwierigsten Herausforderungen. Gehäusewände fallen oft unter 1 mm. Bei dieser Dicke werden die Wände durch Schnittkräfte vom Werkzeug weg abgelenkt, was zu Maßfehlern und einer schlechten Oberflächengüte führt. Hochgeschwindigkeitsbearbeitung mit geringem radialem Eingriff reduziert sowohl die Schnittkraft als auch die Wärmeentwicklung im Werkstück. Das Vorrichtungsdesign ist ebenso wichtig. Das Werkstück muss fest genug eingespannt werden, um den Schnittkräften zu widerstehen, ohne diese dünnen Wände zu verformen.
Die Bezugskontrolle in einer einzigen Aufspannung verbindet die gesamte Geometrie. Die Pogo-Pin-Aussparungen, die Kronenbohrung und das hintere Sensorfenster teilen sich ein Koordinatensystem. Wird das Teil zwischen den Arbeitsgängen neu positioniert, entsteht ein Bezugsfehler. Dieser Fehler summiert sich und verursacht eine Fehlausrichtung bei der Endmontage, wenn Leiterplatte, Dichtungen und hinterer Kristall alle auf dieselben Merkmale ausgerichtet werden müssen.
Die Oberflächenveredelung folgt der Zerspanung. Bei Aluminiumgehäusen ist die typische Abfolge Kugelstrahlen für eine matte Textur und anschließendes Harteloxieren. Die Oxidschicht misst 10 bis 25 Mikrometer und erreicht etwa 400 bis 600 HV. Bei Titan sorgt DLC über PVD für Kratzfestigkeit und eine dunkle Oberfläche ohne messbares Gewicht. Apple verwendet für seine Aluminium-Watch-Gehäuse einen Fünf-Achsen-CNC-Prozess und proprietäres Laserentgraten, und Analyse der Apple Watch-Fertigung durch Accurate Forming behandelt diese Entscheidungen ausführlich.
Brauchen Sie schnell Pogo-Pins? Sprich mit einem Ingenieur
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Über 15 Jahre Erfahrung
- Kostenlose Muster
- Serienfertigung in 15–20 Tagen
Schritt 4: Pogo-Pin-Steckverbinder und Sensorintegration
Die Stufe der Steckverbinder- und Sensorintegration ist der Punkt, an dem die elektrischen Schnittstellen der Smartwatch ihre endgültige Form erhalten. Pogo-Pin-Steckverbinder dienen als Schnittstelle zum Laden und zur Datenübertragung, und optische Sensoren erfordern eine präzise Bondverbindung, um die Signalgenauigkeit zu erhalten. Beides stellt enge Toleranzen an die Geometrie von Gehäuse und Leiterplatte, die in den vorherigen Schritten festgelegt wurden.
Warum Smartwatches Pogo-Pins anstelle von USB-Anschlüssen verwenden
Die treibende Einschränkung ist die Wasserdichtigkeit. Die Schutzarten IP67 und IP68 erfordern ein abgedichtetes Gehäuse ohne freiliegende mechanische Anschlüsse. Eine Standard-USB-Buchse hat einen offenen Hohlraum, der bei diesen Schutzarten über tausende Verbindungszyklen hinweg keine zuverlässige Wasserdichtigkeit gewährleisten kann. Der Anschluss bräuchte eine externe Klappe oder einen Stopfen, was einen zusätzlichen Ausfallpunkt darstellt und die tägliche Nutzung erschwert.
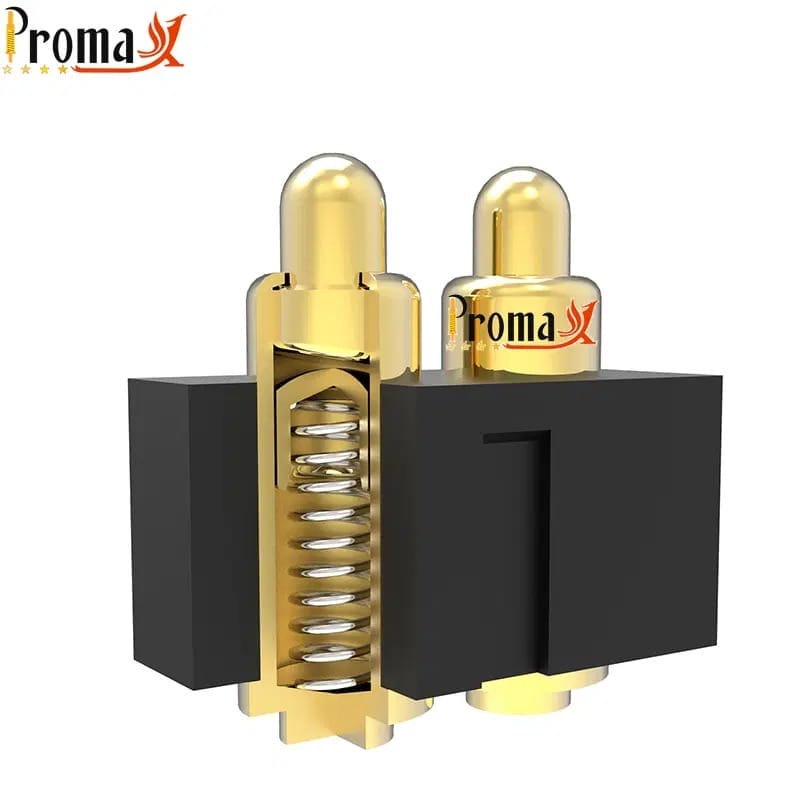
Federkontakte lösen dieses Problem. Jeder Kontakt besteht aus einem gefederten Kolben in einer präzisen Hülse, der eine Kontaktkraft von 50 bis 200 gF aufrechterhält. Die Kontakte drücken durch bündige Aussparungen im Gehäuseäußeren gegen flache Docking-Pads. Es gibt keinen offenen Hohlraum. Die Gehäuseoberfläche bleibt glatt und dicht.
Magnetische Pogo-Pin-Steckverbinder bieten zusätzlich Selbstausrichtung. Ein integrierter Magnet zieht die Ladestation in Position und reduziert Ausrichtungsfehler im Alltag. Bei Standard-Wearables für Verbraucher bewältigen Pogo-Pins die üblichen Ladeströme problemlos. Kundenspezifische Hochstrom-Designs erreichen bis zu 40 A für Schnellladeplattformen, die mehr Leistungsdurchsatz verlangen.
Der Kontaktwiderstand hochwertiger Pogo-Pins bleibt unter 30 Milliohm. Die Lebensdauer erreicht 100.000 oder mehr Steckzyklen, was der erwarteten Lebensdauer der meisten Wearables entspricht. Der Kompromiss ist real: Pogo-Pins schaffen eine proprietäre Ladeschnittstelle. Bei einem Gerät, das täglich unter nassen Bedingungen getragen wird, ist das Eliminieren der offenen Schnittstelle jedoch die richtige Engineering-Entscheidung.
Wie Sensoren integriert werden
Bewegungssensoren wie Beschleunigungsmesser, Gyroskope und barometrische Drucksensoren kommunizieren über I2C- oder SPI-Busse. Sie sind Standard-SMD-Komponenten, die im PCBA-Schritt platziert werden. Keine optische Schnittstelle oder spezielle Bondverbindung erforderlich.
Optische Sensoren sind anders. Photoplethysmographie-Sensoren für Herzfrequenz- und SpO2-Messung erfordern spezielle Fenster im rückseitigen Kristall. Das Sensormodul wird mit einem für bestimmte Wellenlängen transparenten optischen Klebstoff auf den Kristall geklebt. Grünes Licht bei 530 nm übernimmt die Herzfrequenzüberwachung. Rot bei 660 nm und Infrarot bei 940 nm übernehmen die SpO2-Messungen. Jede Verunreinigung oder Luftspalt in der Klebeverbindung streut Licht und beeinträchtigt die Signalgenauigkeit.
Die Integration einer GPS-Antenne stellt eine physikalische Herausforderung dar. Das L1-GPS-Band bei 1575,42 MHz durchdringt keine Metallgehäuse. Designer führen die GPS-Antenne üblicherweise durch die Kunststoff-Bandösen. Eine weitere Option ist eine keramische Patch-Antenne hinter einer Polymer- oder Keramik-Rückabdeckung, wo das Signal durchdringen kann.
Schritt 5: Endmontage und wasserdichte Versiegelung
Die Endmontage führt alle Baugruppen in einer kontrollierten Reihenfolge zusammen. Jeder Schritt hat eine technische Begründung, die mit Ausbeute, Zuverlässigkeit oder regulatorischer Konformität verbunden ist.
Das Display-Bonden erfolgt in einem Reinraum der ISO-Klasse 7 oder besser. Ein einzelnes Partikel, das zwischen Display und Deckglas eingeschlossen wird, erzeugt einen sichtbaren Defekt. Es streut zudem Licht an der optischen Grenzfläche. Optisch klarer Klebstoff wird unter Vakuum aufgebracht. Das Vakuumbonden verhindert Lufteinschlüsse, die Licht streuen und sichtbare Bonding-Artefakte erzeugen würden. Der Klebstoff wird nach dem Platzieren UV-gehärtet, um die Verbindung zu fixieren.
Als Nächstes folgt die Installation des Lithium-Polymer-Akkus. Smartwatches verwenden kundenspezifisch geformte LiPo-Zellen, da diese den unregelmäßigen Innenraum effizienter ausfüllen als zylindrische Zellen. Der Akku wird über einen Zero Insertion Force-Steckverbinder oder eine direkte Lötverbindung mit der Hauptplatine verbunden. Die Wahl hängt davon ab, ob das Design die Wartbarkeit im Feld oder den minimalen Übergangswiderstand priorisiert.
Die IP-Abdichtung umfasst mehrere Dichtungs- und Klebeschichten. Dichtungen dichten den Display-Rand, den rückseitigen Kristall und die Kronenbaugruppe ab. Klebstoff verbindet das Gehäuse mit der rückseitigen Abdeckung. Die Krone ist die mechanisch am stärksten beanspruchte Dichtung in der gesamten Baugruppe. Sie muss sich frei drehen und gleichzeitig eine Wasserdichtung unter Druck aufrechterhalten. Die Dichtung hängt vom Zusammenspiel zwischen Kronenschaft, O-Ring und Bohrungsgeometrie ab. Alle drei gleichzeitig richtig hinzubekommen, ist der Grund, warum Kronendichtungsfehler zu den häufigsten Ursachen bei Fehlern in Wasserbeständigkeitstests zählen.
Schritt 6: Qualitätskontrolle und Prüfung

Tests validieren jede vorgelagerte Fertigungsentscheidung. Die Abfolge reicht von der elektrischen Verifizierung einzelner Leiterplatten bis zur Umgebungsbelastungsprüfung fertiger Einheiten. Jede Stufe erfasst eine andere Fehlerkategorie.
Elektrische und funktionale Prüfung
Beim In-Circuit-Test kommt ein Pogo-Pin-Nagelbett-Adapter zum Einsatz. Hunderte Federkontaktstifte berühren gleichzeitig Testpunkte auf der unbestückten Leiterplatte. Der Adapter prüft die Bestückung, die Integrität der Lötstellen sowie die korrekten Widerstands- und Kapazitätswerte, bevor die Platine im Gehäuse versiegelt wird. Ein Lötfehler, der beim ICT erkannt wird, kostet Cent-Beträge. Wird er erst nach der Endmontage entdeckt, kostet er das komplette Gerät.
Federkontaktstifte sind hier erforderlich, weil sie Höhenschwankungen der Lötstellen über Leiterplatten derselben Charge ausgleichen. Prüfstifte mit festem Kontakt erzeugen intermittierende Fehlausfälle an Lötstellen, die etwas höher oder niedriger als der Nennwert liegen, aber noch innerhalb der Toleranz sind. Der Federmechanismus absorbiert diese Schwankung und hält an jedem Prüfpunkt eine gleichbleibende Kontaktkraft aufrecht.
Beim Funktionstest wird jedes montierte Gerät eingeschaltet und jede Peripherie geprüft. Das Display, alle Sensoren, Bluetooth- und WLAN-Funkmodule, GPS-Fix und die Ladeschnittstelle werden jeweils gegen Bestanden/Nicht-bestanden-Kriterien verifiziert. Auch die Kalibrierung der biometrischen Sensoren erfolgt in dieser Phase und bestätigt, dass die PPG-Messwerte innerhalb des erwarteten Genauigkeitsfensters liegen.
Beim Burn-in-Test wird eine Stichprobe von Geräten 24 bis 48 Stunden lang bei 45 bis 55 °C kontinuierlich betrieben. Die kombinierte thermische und elektrische Belastung deckt grenzwertige Lötstellen und latente Defekte auf, die erst unter Dauerlast sichtbar werden. Eine Lötstelle, die bei Raumtemperatur funktioniert, aber bei Hitze intermittierend öffnet, ist ein Feldausfall, der darauf wartet, zu passieren, und der Burn-in erkennt ihn vor dem Versand.
Umwelt- und Endprüfung
Die Wasserbeständigkeit wird in einem Drucktank geprüft. Chargenproben werden in der Nenntiefe und für die Nenndauer eingetaucht gemäß IEC 60529. IP67 bedeutet 1 m Untertauchen für 30 Minuten. IP68 bedeutet typischerweise 1,5 bis 2 m in einer vom Hersteller angegebenen Tiefe. Jeder einzelne Fehler löst eine Ursachenuntersuchung aus, die den Leckpfad bis zur verantwortlichen Dichtung, Klebeverbindung oder Montagestufe zurückverfolgt.
Fall- und mechanische Schockprüfung erfolgt nach MIL-STD-810G Protokolle an Chargenmustern. Dies ist ein Prozessfähigkeitstest, keine 100-%-Prüfung. Er belegt, dass der Fertigungsprozess konsistent Einheiten produziert, die die spezifizierten Schock- und Vibrationsprofile überstehen.
Die Sichtprüfung ist die letzte Kontrollstufe. Jede Einheit wird auf Kratzer, Beschichtungsfehler, Display-Gleichmäßigkeit und Kronenausrichtung geprüft. In der Serienfertigung übernehmen automatisierte Bildverarbeitungssysteme diesen Schritt. Jede Einheit, die die Sichtprüfung nicht besteht, wird nachgearbeitet oder vor der Verpackung ausgesondert.
So integrieren Sie Pogo-Pins in Ihre Wearable-Fertigung
Pogo-Pins treten im Fertigungsprozess von Smartwatches zweimal auf. Im fertigen Gerät dienen sie als Schnittstelle zum Laden und zur Datenübertragung. In der Produktionslinie bilden sie den Kontaktmechanismus in ICT-Testvorrichtungen. Beide Anwendungen erfordern dieselbe Kerneigenschaft: eine gleichbleibende Federkontaktkraft, die über Tausende Zyklen einen niedrigen Widerstand aufrechterhält.
Kundenspezifische Anforderungen für Wearable-Anwendungen gehen über Standard-Katalogteile hinaus. Typische Anforderungen sind ein vom Standard abweichendes Rastermaß, eine reduzierte Bauhöhe für dünne Gehäusedesigns, Vergoldung für Korrosionsbeständigkeit bei täglichem Hautkontakt und integrierte magnetische Ausrichtung. Diese Konfigurationen sind bei Katalogdistributoren nicht erhältlich. Sie erfordern einen Hersteller mit kundenspezifischen Werkzeugen und eigener technischer Unterstützung.
Promax Pogo Pin liefert technische Antworten innerhalb von 1 bis 3 Tagen und Musterlieferungen innerhalb von 2 Wochen. Die Serienproduktion wird durch mehr als 22 Patente und eine Produktionsausbeute von über 99 % bei mehr als 8.000 kundenspezifischen Stiftdesigns gestützt. Wenn Ihr Wearable-Projekt einen Steckverbinderpartner benötigt, der im Tempo der Hardware-Entwicklung arbeitet, beginnen Sie mit kostenlosen Mustern und einem Design-Review.
Kostenlose Muster anfordern | Kundenspezifische Designprüfung anfragen
FAQs zum Fertigungsprozess von Smartwatches
Wie lange dauert es, eine Smartwatch vom Design bis zur Serienproduktion zu fertigen?
Die meisten Smartwatch-Programme benötigen 12 bis 18 Monate vom ersten Design bis zur Serienproduktion. Der Zeitplan umfasst drei Validierungsphasen: Engineering Validation Test, Design Validation Test und Production Validation Test. Kundenspezifische Komponenten, darunter Pogo-Pin-Steckverbinder, müssen bis zur DVT-Phase beschafft und qualifiziert sein. Späte Komponentenänderungen nach der DVT können den gesamten Produktionsplan verzögern.
Warum verwenden Smartwatches Pogo-Pins statt USB-Anschlüsse?
Wasserdichtigkeit ist der Hauptgrund. Ein versiegeltes Gehäuse ohne freiliegenden Port behält IP67- oder IP68-Schutzgrade weit zuverlässiger bei als ein USB-Design mit Klappe und Stecker. Pogo-Pins liefern Ladestrom und Daten über bündige Federkontakte, die gegen Dock-Pads drücken. Die Gehäuseoberfläche bleibt jederzeit versiegelt.
Welche Materialien werden für Smartwatch-Gehäuse verwendet?
Das Material hängt von der Geräteklasse ab. Die meisten Mittelklasse-Geräte verwenden Aluminiumlegierungen wie 6061 und 7075. Edelstahl 316L dient Premiumprodukten, die eine überlegene Korrosionsbeständigkeit benötigen. Titan Ti-6Al-4V ist High-End-Sport- und Medizin-Wearables vorbehalten, bei denen das Festigkeits-Gewichts-Verhältnis und hypoallergene Eigenschaften den Preis rechtfertigen. Polymer und PC-ABS werden für Budget- und Kindergeräte verwendet.
Was ist PCBA in der Smartwatch-Fertigung?
PCBA steht für Printed Circuit Board Assembly. Es ist der Prozess des Bestückens einer blanken Leiterplatte mit elektronischen Bauelementen. Die Abfolge umfasst Lotpastendruck, automatisches Bestücken, Reflow-Löten und automatische optische Inspektion. PCBA ist der wertvollste Teilmontageschritt in der Smartwatch-Produktion, weil er die elektrische Leistung und die Langzeitzuverlässigkeit des fertigen Geräts bestimmt.
Wie werden Smartwatches auf Wasserdichtigkeit geprüft?
Chargenmuster werden in einem Drucktank bei der Nenntiefe und -dauer eingetaucht. IP67 erfordert das Überleben bei 1 m für 30 Minuten. IP68 erfordert typischerweise 1,5 bis 2 m bei einer vom Hersteller festgelegten Tiefe und Dauer. Jeder Fehler bei einem Chargenmuster löst eine Prozessuntersuchung aus, um den Leckagepfad zu identifizieren und die Grundursache zu beheben, bevor die Produktion fortgesetzt wird.
Was ist der Unterschied zwischen SMT- und THT-Pogo-Pins in der Wearable-Montage?
SMD-Pogo-Pins werden während des standardmäßigen PCBA-Reflow-Prozesses zusammen mit allen anderen Surface-Mount-Komponenten platziert. THT-Varianten erfordern Handlöten oder selektives Wellenlöten als separaten Schritt. SMD-Flachbodenprofile werden in Wearables bevorzugt, da sie eine geringere Höhe nach dem Reflow aufweisen und weniger Leiterplattenfläche beanspruchen. Das ist wichtig, wenn im Design jeder Zehntelmillimeter Gehäusedicke berücksichtigt wird.
Zurück nach oben Smartwatch-Fertigungsprozess: Eine technische Schritt-für-Schritt-Anleitung
Brauchen Sie schnell Pogo-Pins? Sprich mit einem Ingenieur
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Über 15 Jahre Erfahrung
- Kostenlose Muster
- Serienfertigung in 15–20 Tagen