ISO 9001, ISO 14001, ISO 45001 e IECQ QC080000
 Fabricando desde 2014
 Muestras GRATUITAS para garantizar la satisfacción del producto
 Giro rápido: Producción en masa completa en 15 - 20 días

Introducción
Un smartwatch concentra un procesador, radios inalámbricas, sensores biométricos, una batería recargable y una pantalla de alta resolución en una caja que pesa menos de 50 g. Soporta inmersiones diarias. El proceso de fabricación de smartwatches que lo hace posible exige una miniaturización extrema, estanqueidad con clasificación IP y una integridad de señal continua de componentes medidos en fracciones de milímetro.
Esta guía te acompaña por cada etapa principal de producción en secuencia. La cobertura abarca la selección del SoC, el montaje de PCB flexible, el mecanizado de carcasas CNC, conectores pogo pin con resorte, y pruebas de control de calidad en varias etapas. El mercado mundial de smartwatches se valoró en aproximadamente 38.000 millones de USD en 2025, según Grand View Research. Esa escala premia a los fabricantes que aciertan con la precisión en cada etapa.
Paso 1: Selección del SoC y arquitectura del chipset
Toda decisión de fabricación posterior parte del System-on-Chip, o SoC. En un smartwatch, el SoC integra el procesador, las radios inalámbricas, un hub de sensores y la gestión de energía en un solo chip. Elegir el SoC equivocado te obliga a asumir compromisos de diseño que salen caros de revertir una vez que empieza la producción.
El tipo de encapsulado del SoC determina tu huella en la PCB. Si el chip integra GPS, puedes usar una estrategia de antena más pequeña. Si no lo hace, necesitas un módulo GPS externo y más superficie de placa. Una unidad de procesamiento neuronal integrada en el chip descarga las cargas de trabajo de IA de los núcleos principales. Sin embargo, aumenta el área del dado y el consumo, lo que obliga a una batería más grande.
La serie W de Snapdragon de Qualcomm apunta a wearables de gama media a alta con LTE y GPS integrados. La serie MT2600 de MediaTek prioriza el monitorización de salud de consumo ultrabajo. Las soluciones propietarias como el System-in-Package de la serie S de Apple y la serie Exynos W de Samsung apilan varios dies en un solo módulo. La tecnología SiP es especialmente relevante para los wearables porque permite geometrías de carcasa fina que un único die grande no puede conseguir.
La tabla siguiente relaciona los parámetros del SoC con sus consecuencias de diseño.
| Parámetros del SoC | Qué regula | Consecuencia en el diseño si te equivocas |
|---|---|---|
| Nodo de proceso | Eficiencia energética y disipación térmica | La batería se agota en menos de 12 horas, o la carcasa requiere un disipador térmico que añade grosor |
| Radios integradas | Número de antenas y diseño de la placa | Los módulos de radio externos consumen espacio de la placa reservado para sensores o batería |
| Tipo de concentrador de sensores | Canalización de datos biométricos | La CPU gestiona el sondeo de sensores directamente, lo que aumenta el consumo en reposo entre un 20 y un 40% |
| Formato del envase | Número de capas de la PCB y densidad de rutado | El BGA de paso fino exige una placa HDI, lo que encarece el coste por unidad de la PCBA |
Paso 2: Diseño de la PCB y montaje de la placa
El montaje de placa de circuito impreso, o PCBA, es el subconjunto de mayor valor en cualquier smartwatch. Determina la integridad de la señal, el suministro de energía y la fiabilidad a largo plazo. En los wearables, el formato físico de la placa también debe adaptarse al interior curvo de la caja del reloj.
Por qué los smartwatches usan PCB flexibles
Las placas rígidas de FR-4 no pueden adaptarse a la geometría interna de una caja de reloj redonda u ovalada. La batería ocupa la mayor parte del volumen interior. La placa debe rodearla, pasar por el orificio de la corona y llegar hasta los pads del sensor trasero. Las PCB flexibles sobre sustratos de poliimida resuelven esto. Se doblan para adaptarse al espacio disponible sin fracturar las pistas.
La mayoría de los diseños utilizan un híbrido rígido-flexible. La zona rígida aloja el SoC, la memoria y los circuitos integrados de gestión de energía, donde importan la estabilidad mecánica y la disipación térmica. Las colas flexibles se extienden desde la zona rígida para llegar al conector de pantalla por un lado y a los pads del sensor óptico trasero por el otro. El espesor de la placa en las zonas flexibles suele ir de 0,1 a 0,3 mm. En las transiciones de capa del SoC, las microvías HDI bajan por debajo de 0,1 mm de diámetro. Para un contexto técnico más profundo sobre la selección de material de placa flexible para wearables, Guía de JLCPCB para el montaje de PCB de wearables cubre en detalle las opciones de sustrato.
La secuencia de la PCBA

La secuencia de PCBA consta de cinco etapas, y cada una pasa por una inspección antes de que la placa avance:
- Impresión de pasta de soldadura. Una plantilla de acero inoxidable cortada con láser deposita la pasta sobre cada pad. En los pads BGA de paso fino, la tolerancia del volumen de pasta es muy ajustada. Una variación superior al 25% provoca puentes entre pads o soldaduras frías que fallan bajo ciclos térmicos.
- Pick-and-place. Las máquinas colocan cada componente sobre la placa con pasta. Para un BGA con paso de bola de 0,35 mm, la precisión de colocación debe mantenerse dentro de 0,025 mm. Una desalineación a esta escala es invisible a simple vista, por lo que solo la prueba eléctrica posterior al reflow la detecta.
- Soldadura por reflujo. La aleación sin plomo SAC305, estándar del sector, alcanza un pico de 245 a 260 °C. Los sustratos flexibles de poliimida necesitan una rampa más lenta que el FR-4, porque un calentamiento rápido deslaminada la capa de cobre de la película de poliimida.
- Inspección óptica automatizada. Las cámaras AOI funcionan inmediatamente después del reflow. Detectan puentes de soldadura, componentes tombstone y piezas desalineadas antes de que la placa siga avanzando. Detectar los defectos aquí cuesta una fracción de lo que cuesta encontrarlos después de sellar la carcasa.
- Colocación de pogo pins SMD. Los pines se colocan y se sueldan por refusión en la misma pasada que cualquier otro componente de montaje superficial, no se añaden como paso aparte.
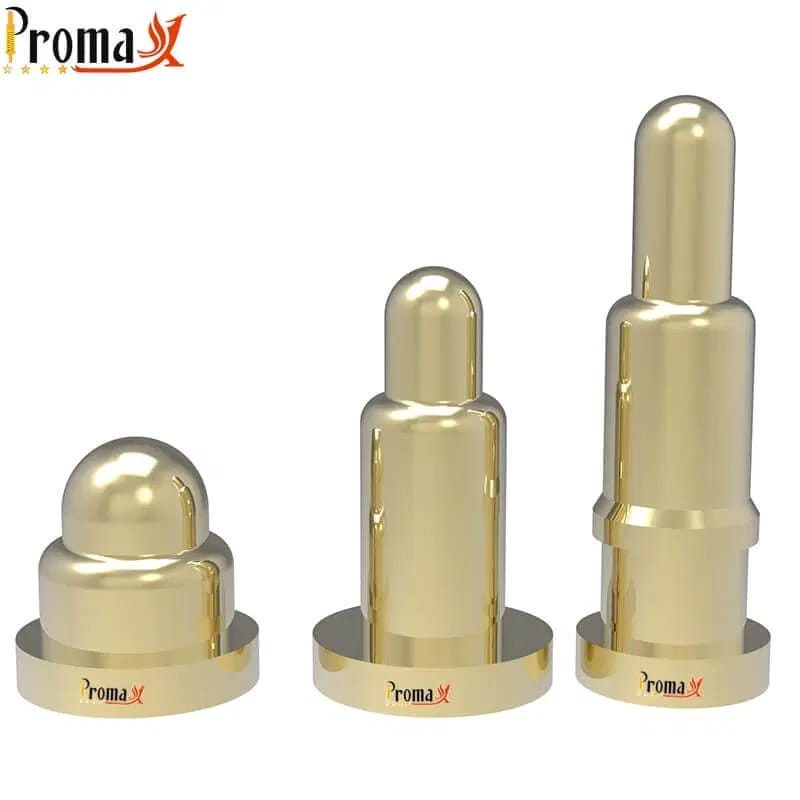
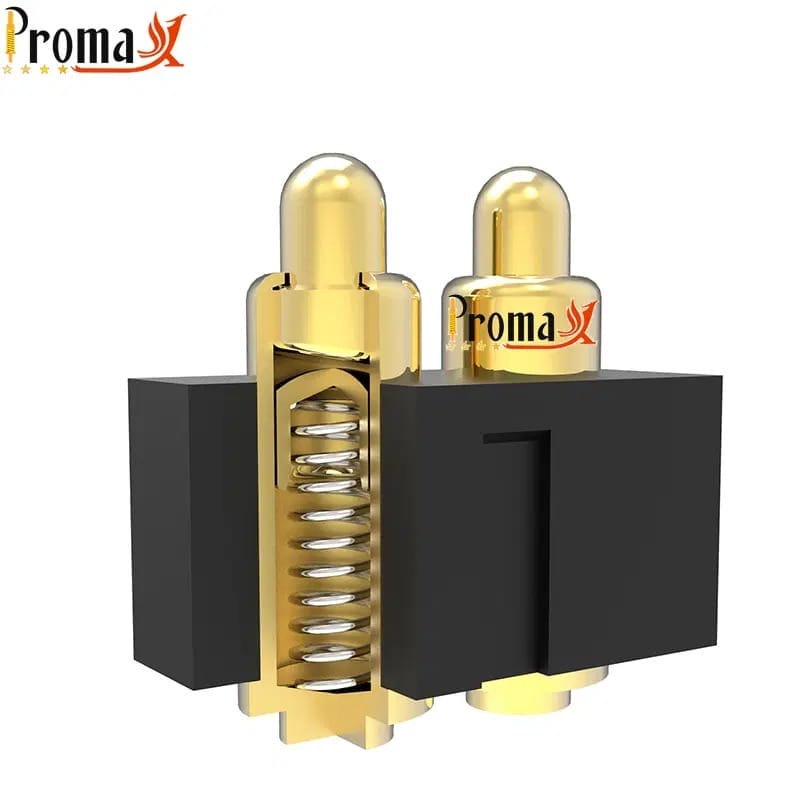
Pogo pins SMD de base plana para el montaje de PCB en wearables quedan a ras de la superficie de la PCB tras el reflow y después quedan al descubierto a través de recortes de precisión en la carcasa trasera. El perfil de fondo plano es una restricción geométrica, no una preferencia. Los diseños de carcasa fina no dejan holgura para las colas de los pines de inserción en la cara inferior de la placa.
Paso 3: Fabricación de carcasas y alojamientos
La carcasa exterior protege la electrónica, define el aspecto del producto y debe integrar recortes de precisión para la pantalla, la corona, las ventanas de los sensores y los contactos de pogo pin. La elección del material y el método de mecanizado tienen consecuencias directas en el peso, la durabilidad, el coste y el sellado estanco.
Opciones de material y sus compromisos
La tabla siguiente compara los cuatro materiales principales utilizados en la fabricación de smartwatches.
| Material | Método de fabricación | Tratamiento superficial | Peso y durabilidad | Nivel de dispositivo típico |
|---|---|---|---|---|
| Aluminio 6061/7075 | Fresado CNC de 5 ejes | Anodizado duro | El más ligero, buena resistencia a los impactos | Gama media |
| Acero inoxidable 316L | Fresado CNC o fundición a la cera perdida | Recubrimiento PVD | Más pesado, excelente resistencia a la corrosión | Premium |
| Titanio Ti-6Al-4V | Fresado CNC de 5 ejes | Recubrimiento DLC o PVD | Máxima relación resistencia-peso, hipoalergénico | Deporte y medicina de gama alta |
| Polímero o PC-ABS | Moldeo por inyección | Pintura o recubrimiento UV | El coste más bajo, la menor durabilidad | Presupuesto, dispositivos para niños |
Mecanizado CNC de una caja de smartwatch metálica
Las cajas metálicas de smartwatch requieren mecanizado CNC de cinco ejes porque la geometría no deja alternativa. Los rebajes en las paredes interiores, las curvas compuestas del exterior y la geometría de las cavidades internas para el alojamiento de la batería necesitan movimiento simultáneo de herramienta en varios ejes. Los recortes de precisión para los contactos de pogo pin, el orificio de la corona y las ventanas de los sensores añaden una complejidad que las máquinas de tres ejes no pueden asumir en una sola configuración.
El mecanizado de paredes finas es uno de los retos más difíciles. Las paredes de las carcasas a menudo bajan de 1 mm. Con ese espesor, las fuerzas de corte desvían la pared alejándola de la herramienta, lo que produce errores dimensionales y un acabado superficial deficiente. El mecanizado a alta velocidad con poco ataque radial reduce tanto la fuerza de corte como la acumulación de calor en la pieza. El diseño del utillaje de fijación importa igual de mucho. La pieza debe fijarse con la firmeza suficiente para resistir las fuerzas de corte sin deformar esas paredes finas.
El control de referencias en un solo montaje une toda la geometría. Los recortes para los pogo pins, el alojamiento de la corona y la ventana trasera del sensor comparten un mismo sistema de coordenadas. Si reposicionas la pieza entre operaciones, introduces error de referencia. Ese error se acumula y provoca desalineaciones en el montaje final, cuando la PCB, las juntas y el cristal trasero tienen que registrarse con las mismas referencias.
El acabado superficial va después del mecanizado. Para carcasas de aluminio, la secuencia típica es un granallado para conseguir una textura mate y, después, un anodizado duro. La capa de óxido mide de 10 a 25 micras y tiene una dureza de aproximadamente 400 a 600 HV. Para el titanio, el DLC aplicado por PVD añade resistencia a los arañazos y un acabado oscuro sin un peso medible. Apple utiliza un proceso CNC de cinco ejes y un desbarbado por láser patentado para las carcasas de aluminio de sus relojes, y Análisis de Accurate Forming sobre la fabricación del Apple Watch analiza esas decisiones en profundidad.
¿Necesitas pines pogo rápido? Habla con un ingeniero
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- 15+ años de experiencia
- Muestras gratis
- Producción en masa en 15–20 días
Paso 4: Integración de conectores pogo pin y sensores
La fase de integración del conector y los sensores es donde las interfaces eléctricas del smartwatch adoptan su forma definitiva. Los conectores pogo pin sirven como interfaz de carga y transferencia de datos, y los sensores ópticos requieren un pegado de precisión para mantener la exactitud de la señal. Ambos imponen tolerancias ajustadas en la geometría de la carcasa y la PCB establecidas en los pasos anteriores.
Por qué los smartwatches usan pogo pins en lugar de puertos USB
La limitación principal es la estanqueidad. Las clasificaciones IP67 e IP68 exigen una carcasa sellada sin puertos mecánicos expuestos. Un receptáculo USB estándar tiene una cavidad abierta que no puede mantener un sellado fiable al agua con esas clasificaciones a lo largo de miles de ciclos de conexión. El puerto necesitaría una tapa o un tapón externo, lo que añade un punto de fallo y complica el uso diario.
Los pogo pins resuelven esto. Cada pin es un émbolo con resorte dentro de un cuerpo de precisión, mantenido a una fuerza de contacto de 50 a 200 gF. Los pines presionan contra almohadillas de anclaje planas a través de aberturas enrasadas en el exterior de la carcasa. No hay cavidad abierta. La superficie de la carcasa se mantiene lisa y estanca.
Los conectores pogo pin magnéticos añaden autoalineación. Un imán integrado atrae la base de carga a su posición, reduciendo los errores de desalineación durante el uso diario. Para los wearables de consumo estándar, los pogo pins soportan las corrientes de carga típicas sin problema. Los diseños a medida de alta corriente alcanzan hasta 40 A para plataformas de carga rápida que exigen más potencia.
La resistencia de contacto de los pogo pins de calidad se mantiene por debajo de 30 miliohmios. Las clasificaciones de vida útil alcanzan los 100.000 ciclos de conexión o más, lo que encaja con la vida útil esperada de la mayoría de los dispositivos wearables. El compromiso es real: los pogo pins crean una interfaz de carga propietaria. Pero para un dispositivo que se lleva puesto a diario en condiciones de humedad, eliminar el puerto abierto es la decisión de ingeniería correcta.
Cómo se integran los sensores
Los sensores de movimiento, como acelerómetros, giroscopios y sensores de presión barométrica, se comunican a través de buses I2C o SPI. Son componentes SMT estándar que se colocan durante la fase de PCBA. No requieren interfaz óptica ni un pegado especial.
Los sensores ópticos son diferentes. Los sensores de fotopletismografía para medir la frecuencia cardíaca y la SpO2 requieren ventanas específicas en el cristal trasero. El módulo sensor se adhiere al cristal con un adhesivo óptico transparente a determinadas longitudes de onda. La luz verde de 530 nm se encarga de monitorizar la frecuencia cardíaca. La roja de 660 nm y la infrarroja de 940 nm se encargan de las lecturas de SpO2. Cualquier contaminación o burbuja de aire en la unión dispersa la luz y degrada la precisión de la señal.
La integración de la antena GPS supone un reto de física. La banda L1 del GPS, a 1575,42 MHz, no atraviesa las carcasas metálicas. Los diseñadores suelen llevar la antena GPS por las anillas de plástico de la correa. Otra opción es una antena de parche cerámico situada detrás de una tapa trasera de polímero o cerámica, por donde la señal puede pasar.
Paso 5: Montaje final y sellado estanco
El montaje final reúne todos los subconjuntos en una secuencia controlada. Cada paso tiene una justificación de ingeniería ligada al rendimiento, la fiabilidad o el cumplimiento normativo.
El bonding de pantallas se realiza en una sala limpia ISO Clase 7 o superior. Una sola partícula atrapada entre la pantalla y el cristal de cobertura genera un defecto visible. Además, dispersa la luz en la interfaz óptica. El adhesivo ópticamente transparente se aplica al vacío. El bonding al vacío evita bolsas de aire que dispersarían la luz y crearían artefactos visibles en la unión. El adhesivo se cura con UV tras su colocación para fijar la unión.
A continuación se instala la batería de polímero de litio. Los smartwatches utilizan celdas LiPo de forma personalizada porque llenan la cavidad interna irregular de forma más eficiente que las celdas cilíndricas. La batería se conecta a la placa principal mediante un conector de inserción nula (ZIF) o una soldadura directa. La elección depende de si el diseño prioriza la reparabilidad en campo o la mínima resistencia de conexión.
El sellado IP implica múltiples capas de juntas y adhesivo. Las juntas sellan el perímetro de la pantalla, el cristal trasero y el conjunto de la corona. El adhesivo une el cuerpo de la caja a la tapa trasera. La corona es el sellado más limitado mecánicamente de todo el conjunto. Debe girar libremente manteniendo un sellado al agua bajo presión. El sellado depende de la interacción entre el eje de la corona, una junta tórica y la geometría del alojamiento. Acertar con los tres a la vez es la razón por la que los fallos del sellado de la corona están entre las causas raíz más comunes en los fallos de las pruebas de resistencia al agua.
Paso 6: Control de calidad y ensayos

Los ensayos validan cada decisión de fabricación tomada aguas arriba. La secuencia pasa de la verificación eléctrica de cada placa a los ensayos de estrés ambiental de las unidades acabadas. Cada etapa detecta una categoría distinta de defecto.
Pruebas eléctricas y funcionales
El test en circuito (ICT) utiliza un útil de lecho de clavos con pogo pins. Cientos de puntas de prueba con resorte tocan a la vez los puntos de test de toda la PCB desnuda. El útil verifica la colocación de los componentes, la integridad de las soldaduras y los valores correctos de resistencia y capacidad antes de que la placa se selle dentro de la carcasa. Detectar un defecto de soldadura en el ICT cuesta céntimos. Encontrarlo después del montaje final cuesta la unidad completa.
Aquí se necesitan puntas de prueba con resorte porque compensan la variación de altura de las soldaduras entre placas del mismo lote. Las puntas de contacto fijo dan falsos fallos intermitentes en soldaduras que quedan un poco más altas o más bajas que el valor nominal pero que siguen dentro de tolerancia. El mecanismo de resorte absorbe esa variación y mantiene una fuerza de contacto constante en todos los puntos de prueba.
Las pruebas funcionales encienden cada dispositivo ensamblado y ponen a prueba todos los periféricos. La pantalla, todos los sensores, los radios Bluetooth y Wi-Fi, el bloqueo del GPS y la interfaz de carga se verifican según criterios de apto/no apto. La calibración de los sensores biométricos también se realiza en esta fase, confirmando que las lecturas PPG se mantienen dentro del margen de precisión esperado.
El burn-in somete una muestra de dispositivos a entre 24 y 48 horas de funcionamiento continuo a 45-55 °C. La combinación de estrés térmico y eléctrico revela soldaduras marginales y defectos latentes que solo aparecen bajo carga sostenida. Una unión que funciona a temperatura ambiente pero se abre de forma intermitente cuando se calienta es un fallo en campo en potencia, y el burn-in lo detecta antes del envío.
Inspección ambiental y final
Los ensayos de resistencia al agua se realizan en un tanque presurizado. Se sumergen muestras del lote a la profundidad y durante el tiempo indicados según IEC 60529. IP67 significa 1 m de inmersión durante 30 minutos. IP68 normalmente significa de 1,5 a 2 m a una profundidad que especifica el fabricante. Cualquier fallo individual activa una investigación de causa raíz que rastrea la vía de fuga hasta la junta, el cordón adhesivo o el paso de montaje responsable.
A continuación, ensayos de caída y choque mecánico MIL-STD-810G protocolos en muestras de lote. Se trata de un ensayo de capacidad del proceso, no de una inspección al 100%. Establece que el proceso de fabricación produce de forma constante unidades que superan los perfiles de choque y vibración especificados.
La inspección cosmética es el último filtro. Se revisa cada unidad en busca de arañazos, defectos de recubrimiento, uniformidad de la pantalla y alineación de la corona. Las líneas de producción de gran volumen utilizan sistemas de visión automatizados para este paso. Cualquier unidad que no supere la inspección cosmética se retrabaja o se desecha antes del embalaje.
Cómo encajan los pogo pins en tu producción de wearables
Los pogo pins aparecen dos veces en el proceso de fabricación de un smartwatch. En el dispositivo acabado, sirven como interfaz de carga y transferencia de datos. En la línea de producción, forman el mecanismo de contacto de los útiles de test ICT. Ambas aplicaciones exigen la misma propiedad esencial: una fuerza de contacto con resorte constante que mantenga una resistencia baja a lo largo de miles de ciclos.
Los requisitos de especificación a medida para aplicaciones wearables van más allá de las piezas de catálogo estándar. Un paso no estándar, una altura de perfil reducida para diseños de caja fina, el chapado en oro para resistir la corrosión del contacto diario con la piel y la alineación magnética integrada son requisitos típicos. Estas configuraciones no están disponibles en distribuidores de catálogo. Requieren un fabricante con utillaje a medida y soporte de ingeniería propio.
Promax Pogo Pin ofrece respuestas de ingeniería en 1 a 3 días y entrega de muestras en 2 semanas. La producción en serie está respaldada por más de 22 patentes y un rendimiento de producción superior al 99% en más de 8.000 diseños de pines a medida. Si tu proyecto de wearables necesita un socio de conectores que trabaje al ritmo del desarrollo de hardware, empieza con muestras gratuitas y una revisión de diseño.
Solicita muestras gratuitas | Solicita una revisión de diseño a medida
Preguntas frecuentes sobre el proceso de fabricación de smartwatches
¿Cuánto se tarda en fabricar un smartwatch desde el diseño hasta la producción en serie?
La mayoría de los programas de smartwatch tardan de 12 a 18 meses desde el diseño inicial hasta la producción en serie. El calendario abarca tres etapas de validación: Engineering Validation Test, Design Validation Test y Production Validation Test. Los componentes a medida, incluidos los conectores pogo pin, deben aprovisionarse y cualificarse en la etapa DVT. Los cambios tardíos de componentes después del DVT pueden retrasar todo el calendario de producción.
¿Por qué los smartwatches usan pogo pins en lugar de puertos USB?
La estanqueidad es el motivo principal. Una carcasa sellada sin puerto expuesto mantiene las clasificaciones IP67 o IP68 de forma mucho más fiable que un diseño USB con tapa y enchufe. Los pogo pins suministran corriente de carga y datos a través de contactos con resorte enrasados que presionan contra los pads de la base. La superficie de la carcasa permanece estanca en todo momento.
¿Qué materiales se utilizan para las cajas de smartwatch?
El material depende del segmento del dispositivo. La mayoría de los dispositivos de gama media usan aleaciones de aluminio como la 6061 y la 7075. El acero inoxidable 316L se reserva para productos premium que necesitan una resistencia a la corrosión superior. El titanio Ti-6Al-4V se reserva para wearables deportivos y médicos de gama alta, donde la relación resistencia-peso y las propiedades hipoalergénicas justifican el coste. El polímero y el PC-ABS se usan para dispositivos económicos e infantiles.
¿Qué es la PCBA en la fabricación de smartwatches?
PCBA son las siglas de Printed Circuit Board Assembly (montaje de placa de circuito impreso). Es el proceso de poblar una PCB desnuda con componentes electrónicos. La secuencia incluye la impresión de pasta de soldadura, el pick-and-place automatizado, la soldadura por reflujo y la inspección óptica automatizada. El PCBA es el paso de submontaje de mayor valor en la producción de smartwatches, porque determina el rendimiento eléctrico y la fiabilidad a largo plazo del dispositivo acabado.
¿Cómo se prueba la resistencia al agua de los smartwatches?
Las muestras de lote se sumergen en un tanque presurizado a la profundidad y duración nominales. La IP67 exige sobrevivir a 1 m durante 30 minutos. La IP68 suele exigir de 1,5 a 2 m a una profundidad y duración especificadas por el fabricante. Cualquier fallo en una muestra de lote desencadena una investigación del proceso para identificar la vía de fuga y corregir la causa raíz antes de que continúe la producción.
¿Cuál es la diferencia entre los pogo pins SMD y de inserción en el montaje de wearables?
Los pogo pins SMD se colocan durante el proceso estándar de refusión de PCBA junto con el resto de componentes de montaje superficial. Las variantes de inserción (THT) requieren soldadura manual o soldadura selectiva por ola como paso aparte. Los perfiles SMD de fondo plano son los preferidos en wearables porque tienen menor altura tras la refusión y ocupan menos espacio en la PCB. Eso importa cuando en el diseño se tiene en cuenta cada décima de milímetro de grosor de la carcasa.
Volver al principio: Proceso de fabricación de un smartwatch: guía técnica paso a paso
¿Necesitas pines pogo rápido? Habla con un ingeniero
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- 15+ años de experiencia
- Muestras gratis
- Producción en masa en 15–20 días