ISO 9001, ISO 14001, ISO 45001 und IECQ QC080000
 Fertigung seit 2014
 KOSTENLOSE Muster zur Sicherstellung der Produktzufriedenheit
 Schnelle Abwicklung: Massenproduktion in 15 - 20 Tagen abgeschlossen

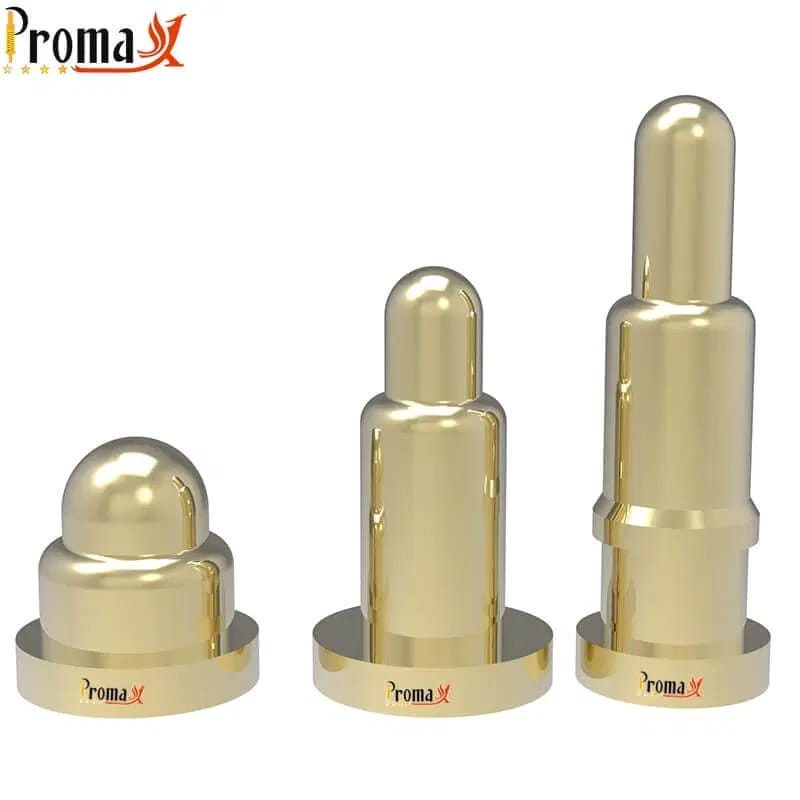
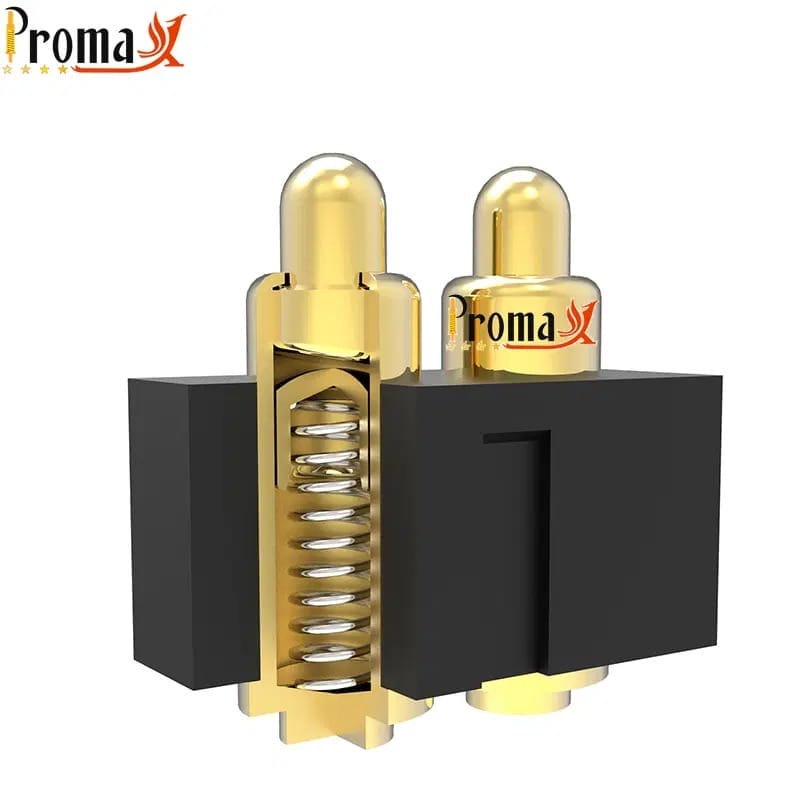
Die Entscheidung für einen Federkontakt ist der einfache Teil. Die korrekte Spezifikation entscheidet über Erfolg oder Misserfolg eines Designs. Ein Federkontakt muss über Tausende Steckzyklen zuverlässig bleiben, und jede Designentscheidung beeinflusst, ob er das tut.
Dieser Pogo-Pin-Designleitfaden führt Sie der Reihe nach durch jede Entscheidung. Er beginnt mit der Wahl, die alles andere prägt, und endet mit der Umweltzuverlässigkeit. Treffen Sie diese Entscheidungen richtig, und Sie vermeiden intermittierenden Kontakt, fehlgeschlagene Montage und ein kostspieliges Board-Respin.
Was dieser Designleitfaden abdeckt
Dieser Leitfaden behandelt die Designentscheidungen, vor denen Sie bei der Integration von Pogo-Pins in ein Produkt stehen. Dazu gehören Montageart, Layout des Leiterplatten-Footprints, Federkraft, Kontakthub, Beschichtungsmaterial, Gestaltung der Gegenkontaktfläche, Ausrichtung und Umweltzuverlässigkeit. Jeder Schritt baut auf dem vorherigen auf.
Was es nicht abdeckt, ist die grundlegende Definition eines Pogo-Pins. Die finden Sie in unserem Einführender Leitfaden zu Pogo-Pins.
Schritt 1: Wählen Sie Ihre Montageart
Die Montageart bestimmt Ihren Lötprozess, den Leiterplatten-Footprint, den Nacharbeitsaufwand und die Strombelastbarkeit. Jede andere Designentscheidung folgt daraus. Ein SMD-Federkontakt (Surface Mount Technology) hat andere Footprint-Regeln und Stromgrenzen als ein THT- oder Einpress-Teil. Wählen Sie zuerst die Montageart und arbeiten Sie dann den Rest dieses Leitfadens der Reihe nach durch.
| Faktor | SMT | Through-Hole | Press-Fit | Lötkelch / Kabel |
|---|---|---|---|---|
| Footprint | Kleinste | Moderat | Moderat | N/A — außerhalb der Leiterplatte |
| Strombelastbarkeit | Bis ca. 5 A Standard | Höher – anhand der Stift-Spezifikation prüfen | Höher – anhand der Stift-Spezifikation prüfen | Variiert je nach Drahtquerschnitt |
| Montageart | Pick-and-Place + Reflow | Wellen- oder Handlöten | Mechanische Presse — kein Löten | Handlöten oder vormontiert |
| Nacharbeitbarkeit | Schwierig | Moderat | Einfach — herausdrücken und ersetzen | Mittel bis einfach |
| Am besten für | Kompakte Verbrauchergeräte, Wearables, automatisierte Linien | Prüfvorrichtungen, Industrie, hohe Belastung | Vor Ort austauschbare Steckverbinder, mehrfach nacharbeitbare Konstruktionen | Kabelbaum-Zuleitungen, modulare Aufbauten |
Hinweis: Die Angaben zur Strombelastbarkeit sind repräsentativ. Prüfen Sie alle Nennwerte anhand des Datenblatts Ihres spezifischen Kontaktstifts, bevor Sie ihn spezifizieren.
SMD-Pogo-Pins
SMD-Pogo-Pins sitzen auf Surface-Mount-Pads und werden zusammen mit dem Rest Ihrer Bestückungsanlage reflow-gelötet. Sie bieten den kleinsten Footprint aller Montagearten. Standardkonfigurationen tragen typischerweise Nennströme bis etwa 5 A. Das macht sie zu einer natürlichen Wahl für kompakte Unterhaltungselektronik, Wearables und automatisierte Produktionslinien.
Der Kompromiss ist die Nacharbeitsschwierigkeit. Sobald ein SMD-Stift eingelötet ist, erfordert das Entfernen ohne Beschädigung des Pads Geschick und die richtige Ausrüstung. Die Reflow-Hitze ist ein zweites Bedenken. Nicht jedes Federmaterial behält seine Härte über ein Reflow-Profil, und eine Feder, die ihre Härte verliert, verliert die Kontaktkraft. Bestätigen Sie die Reflow-Kompatibilität mit dem Datenblatt des Herstellers, bevor Sie sich festlegen.
THT-Pogo-Pins
THT-Pogo-Pins werden durch die Leiterplatte gesteckt und im Wellenlöt- oder Handlötverfahren befestigt. Die mechanische Verbindung ist stärker als die SMT-Verbindung. Die Strombelastbarkeit ist höher, da der Stiftfuß zusätzliche Kontaktfläche zur metallisierten Durchkontaktierung der Leiterplatte schafft.
Sie sind üblich in Prüfvorrichtungen, Industrieanlagen und anderen hochbeanspruchten Anwendungen. Das sind Fälle, in denen die Verbindung mehr mechanische Last aufnimmt, als ein SMD-Pad bewältigen kann. Der Kompromiss ist eine größere Grundfläche und spezielles Bohren. Die meisten Konfigurationen schließen auch eine vollautomatische Bestückung aus.
Press-Fit- und andere Montageoptionen
Einpress-Pogo-Pins werden durch mechanische Kraft in metallisierte Durchkontaktierungen eingepresst. Es gibt kein Löten und keine thermische Belastung der Feder. Der Stift lässt sich bei Bedarf auch sauber wieder auspressen. Das macht Einpress-Pogo-Pins attraktiv für im Feld austauschbare Steckverbinder und Designs, die mehrere Prototypen vor der Produktion durchlaufen.
Lötkelch- und Kabelmontagevarianten verbinden den Pogo-Pin mit einzelnen Drähten statt mit einer Leiterplatte. Sie kommen in Drahtbündel-Leitungsbaugruppen und modularen Testaufbauten zum Einsatz. Wenn Ihr Design überhaupt nicht über eine Platine geführt wird, sind diese eine Überlegung wert.
Schritt 2: Leiterplatten-Footprint auslegen
Das Footprint-Design ist der Punkt, an dem viele erstmalige Pogo-Pin-Integrationen still scheitern. Ein Footprint, der für einen Standard-SMD-Widerstand funktioniert, funktioniert nicht unbedingt für einen Federkontakt, der unter Kraftaufwand komprimiert wird.
Bei SMD-Pogo-Pins sollte das Pad um den vom Hersteller empfohlenen Rand über die Stiftbasis hinausragen. Dieser Rand sorgt beim Reflow für zuverlässige Lötkehlen. Die Pad-Abmessungen variieren je nach Stiftdurchmesser und Basisgeometrie, daher passt keine universelle Dimensionierungsregel auf jeden Lieferanten und jede Stiftfamilie.
Was jedoch universell gilt, ist IPC-7351B, der Industriestandard für Land Patterns in der Oberflächenmontage. Er liefert den Rahmen zur Berechnung der Pad-Geometrie aus Bauteilabmessungen und Fertigungstoleranzen.
Bei THT-Varianten ist der Bohrdurchmesser typischerweise 0,05–0,1 mm größer als der Stiftanschluss. Der Lötpaddurchmesser muss den Flansch plus Ihre Prozesszugabe aufnehmen. Prüfen Sie dies anhand des Datenblatts Ihres spezifischen Stifts, da diese Abmessungen designabhängig sind.
Die Platzierung von Vias unter dem Pad kommt häufig vor. Ein Via direkt unter einem SMD-Pogo-Pin-Pad zieht beim Reflow das Lot von der Kontaktoberfläche weg. Das hinterlässt eine schwache oder offene Lötstelle. Wenn Ihr Layout Vias in diesem Bereich erfordert, verwenden Sie gefüllte und abgedeckte Vias oder verlegen Sie sie außerhalb der Pad-Grenze.
Zwei Details zur Fertigungsgerechtigkeit werden leicht übersehen. Dimensionieren Sie die Lotpastenöffnung für SMD-Pins sorgfältig und halten Sie den Federweg frei von Hindernissen. Auch die Planarität spielt bei mehrpoligen Arrays eine Rolle. Wenn die Pins nicht flach und parallel zur Leiterplatte sitzen, sinkt die Kontaktzuverlässigkeit über das gesamte Array schnell.
Schritt 3: Kontakt, Hub und Arbeitshub festlegen
Gesamthub und Arbeitshub sind zwei verschiedene Maße, die Ingenieure manchmal verwechseln. Der Gesamthub ist der vollständige mechanische Bereich, den der Kolben komprimieren kann.
Der Arbeitshub ist der Teil dieses Bereichs, in dem die Federkraft konstant bleibt und der Kontakt zuverlässig ist. Bei den meisten Pogo-Pins sind das etwa 50–70 % des Gesamthubs. Konstruieren Sie für die Kompression in der Hubmitte, und Sie erhalten eine gleichmäßige Kraft und einen zuverlässigen elektrischen Kontakt.
Die Berechnung ist praktisch. Beginnen Sie mit Ihrem Board-to-Board-Abstand und ziehen Sie dann mechanische Toleranzen ab. Was übrig bleibt, ist Ihr erforderlicher Arbeitshub. Stellen Sie sicher, dass der von Ihnen gewählte Stift diesen Hub innerhalb seines empfohlenen Kompressionsbereichs liefert.
Planen Sie eine Sicherheitsmarge ein. Toleranzketten in einem realen Produkt verbrauchen immer mehr Federweg-Budget als die nominale Berechnung vermuten lässt. Der Betrieb nahe der vollen Kompression ist ein häufiger Fehler beim ersten Projekt und erhöht die Federermüdung.
Schritt 4: Berechnen Sie die erforderliche Federkraft
Die Federkraft hält den Kolben gegen die Gegenfläche gedrückt. Stimmt sie, hält die Verbindung Vibrationen, thermischen Wechseln und tausenden Steckvorgängen stand.
Die Federkraft ist über den Hub nicht konstant. Sie steigt mit zunehmender Kompression, grob dem Hookeschen Gesetz folgend. Daher unterscheidet sich die Kraft bei halbem Hub von der Kraft bei voller Kompression. Geben Sie sie für Ihre Anwendung bezogen auf den Wert bei halbem Hub an. Denken Sie daran, dass die Kraft bei maximaler Kompression höher sein wird.
| Antrag | Typischer Kraftbereich | Begründung | Mehrpolige Auslegung |
|---|---|---|---|
| Ladekontakte für Unterhaltungselektronik | 60–120 gf | Moderate Federkraft für niedrigen Kontaktwiderstand; angenehme Steckkraft für den Anwender | Geringe Pin-Anzahl; die gesamte Betätigungskraft ist handhabbar |
| Steckverbinder für Wearables | 30–80 gf | Geringe Federkraft schont kleine Pads und dünne Leiterplatten | Typisch zwei bis sechs Kontakte; minimale Gesamtkraft |
| Leiterplatten-Prüfvorrichtungen | 80–200 gf | Höhere Kraft durchdringt Oxidschichten; Konsistenz über das Array ist erforderlich | 50–500+ Kontakte; die Gesamtkraft kann 5–100+ kg erreichen — Presse entsprechend dimensionieren |
| Hochstrom-Stromübertragung | 100–300 gf | Eine höhere Federkraft senkt den Kontaktwiderstand bei erhöhten Strömen. | Typischerweise geringe Pin-Anzahl; Gesamtkraft meist handhabbar |
| Board-to-Board-Signal | 50–150 gf | Gleicht Kontaktzuverlässigkeit gegen Leiterplattenbelastung und Gehäuselast ab | Gesamtkraft gegen Gehäuse- und Leiterplattenfestigkeit prüfen |
Hinweis: Alle Kraftangaben sind typische Richtwerte. Prüfen Sie diese gegen Ihre Stift-Spezifikation und Ihre Anwendungsanforderungen.
Bei Mehrfachstiftanordnungen multiplizieren Sie die Kraft pro Stift mit der Stiftanzahl. 50 Stifte bei 100 gf ergeben 5 kg Gesamtbetätigungskraft. 100 Stifte bei derselben Kraft verdoppeln das auf 10 kg. Die meisten Ingenieure erwarten diese Zahl nicht, wenn sie sie zum ersten Mal berechnen. Die Gesamtkraft beeinflusst die Gehäusefestigkeit, das Vorrichtungsdesign und wie viel Kraft ein Nutzer zum Andocken eines Geräts aufbringen muss.
Schritt 5: Vergoldung auswählen
Die Vergoldung ist eine Entscheidung zwischen Kosten und Leistung. Sie beeinflusst Kontaktwiderstand, Lebensdauer und Korrosionsbeständigkeit. Die richtige Wahl hängt davon ab, was Ihre Anwendung tatsächlich erfordert.
Gold bietet den niedrigsten Kontaktwiderstand, den besten Korrosionsschutz und die längste Lebensdauer unter den gängigen Optionen. Es eignet sich für signalempfindliche Verbindungen, Anwendungen mit hohen Steckzyklen, korrosive Umgebungen und regulierte Branchen wie Medizintechnik und Luftfahrt. Der Nachteil ist erwartungsgemäß der Preis.
Nickel ist die kosteneffiziente Basis. Es eignet sich gut für Verbraucherprodukte mit moderaten Steckzyklen, bei denen die Anforderungen an den Kontaktwiderstand nicht streng sind. Bei keiner Leistungskennzahl erreicht es Gold. Für Anwendungen unter etwa 10.000–20.000 Steckzyklen ohne nennenswerte Korrosionsbelastung erfüllt es jedoch seinen Zweck.
Palladium-Nickel liegt zwischen beiden. Es bietet eine bessere Korrosionsbeständigkeit und Lebensdauer als Nickel allein, bei geringeren Kosten als Gold.
| Beschichtung | Kontaktwiderstand | Lebensdauer | Korrosionsbeständigkeit | Am besten für |
|---|---|---|---|---|
| Gold | Niedrigste | Höchste | Ausgezeichnet | Umgebungen mit hohen Zyklenzahlen, signalempfindlich, korrosiv, Medizintechnik, Luft- und Raumfahrt |
| Nickel | Moderat | Moderat | Gut | Kostenempfindliche Verbraucherprodukte, Anwendungen mit mäßiger Zyklenzahl |
| Palladium-Nickel | Low | Hoch | Sehr gut | Balance zwischen Leistung und Kosten — Automobilindustrie, Telekommunikation, Anwendungen mit mittlerer Steckzyklenzahl |
Hinweis: “Niedrigste”, “Höchste” usw. sind relative Vergleiche. Überprüfen Sie die Vergoldungsempfehlungen anhand der Produktdaten Ihres Herstellers.
Ein Detail ist es wert, verstanden zu werden. Die Vergoldung nutzt sich über Tausende von Steckzyklen bis zur Vernickelung darunter ab. Sobald diese Barriere durchbrochen ist, steigt der Kontaktwiderstand schnell an. Die Schichtdicke der Vergoldung ist mindestens genauso wichtig wie die Materialwahl.
Standarddicken von 2–3 µm eignen sich für allgemeine Anwendungen. Bei Spezifikationen über 50.000 Steckzyklen oder Einsatz in korrosiven Umgebungen verlängert eine dickere Vergoldung die Lebensdauer spürbar.
Brauchen Sie schnell Pogo-Pins? Sprich mit einem Ingenieur
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Über 15 Jahre Erfahrung
- Kostenlose Muster
- Serienfertigung in 15–20 Tagen
Schritt 6: Gegenkontaktfläche auslegen
Übliche Gegenstücke sind flache PCB-Pads, spezielle Target-Pins und Buchsenaufnahmen. Die Wahl beeinflusst die Kontaktzuverlässigkeit, das Verschleißverhalten und wie viel Fehlausrichtung die Verbindung tolerieren kann.
Bei flachen Pads kommt es auf die Oberflächenbeschaffenheit an. Electroless Nickel Immersion Gold (ENIG) ist hart, flach und korrosionsbeständig und damit die bevorzugte Zieloberfläche für Pogo-Pin-Verbindungen. Hot Air Solder Leveling erzeugt dagegen Höhenunterschiede der Oberfläche. Diese Unterschiede erhöhen die Streuung des Kontaktwiderstands über ein Mehrfach-Pin-Array. Für eine Mehrfachverbindung auf eine flache Leiterplatte ist ENIG die sicherere Wahl.
Spezielle Zielstifte und Buchsenleisten sind sinnvoll, wenn Sie eine bestimmte Kontaktgeometrie oder mehr Kontaktfläche benötigen. Sie lösen auch Kompressionsengpässe bei engen Leiterplattenabständen.
Die Ebenheit ist hier der stille Ausfallpunkt. Wenn die Kontaktflächen in einem Mehrfach-Pin-Array nicht parallel sind, werden einige Pins überkomprimiert, während andere kaum Kontakt herstellen. Das ist eine häufige Ursache für intermittierende Ausfälle in der Produktion.
Schritt 7: Ausrichtung und Gehäusedesign
Seitliche Belastung ist die häufigste Ursache für vorzeitigen Ausfall von Pogo-Pins. Der Kolben ist nur für axialen Druck ausgelegt. Drücken Sie ihn seitlich, verklemmt er sich, nutzt sich ungleichmäßig ab oder blockiert.
Jede Mehrfach-Pogo-Pin-Verbindung benötigt eine Ausrichtungsstrategie. Zu den Selbstausrichtungsmerkmalen gehören Führungsstifte am Gehäuse, konische Steckverbinderkanten, angefasste Aufnahmen und magnetische Ausrichtung. Jedes einzelne erhöht die Kosten und die Designkomplexität. Jedes einzelne verringert auch das Risiko von Feldausfällen durch Fehlausrichtung.
Gehäusetoleranzen sind wichtiger, als die meisten Entwickler bei einem ersten Design erwarten. Spritzgegossene Gehäuse weisen Maßabweichungen auf, die sich über ein Mehrfach-Pin-Array summieren. Berücksichtigen Sie diese Abweichung in Ihrem Ausrichtungsbudget, zusammen mit Leiterplattentoleranzen und mechanischem Stack-up.
Das Rastermaß des Steckverbinders ist eine weitere Ausrichtungsvariable. Ein Standard-Rastermaß von 2,54 mm ist für allgemeine Anwendungen verzeihend. Feine Rastermaße erhöhen die Empfindlichkeit gegenüber der Ausrichtung. Sie erfordern außerdem engere Fertigungstoleranzen sowohl am Gehäuse als auch an der Leiterplatte.
Bei Verbraucherprodukten lösen Magnetsteckverbinder die Ausrichtung elegant. Die Magnetkraft zentriert die Verbindung selbst und hält sie während der Nutzung fest. Sie sind eine Überlegung wert für jedes Endkundenprodukt, bei dem Nutzer wiederholt andocken und abdocken.
Schritt 8: Umwelt- und Zuverlässigkeitsaspekte
Ein Pogo-Pin auf dem Labortisch verhält sich anders als einer, der in einem Automobil-Sensormodul versiegelt ist. Die Umgebung bestimmt die Spezifikation.
- Ingress Protection (IP) rating: Der Stift selbst ist in der Regel nicht IP-zertifiziert. Das Gehäusesystem um ihn herum sorgt für den Schutz gegen Eindringen. Wenn Ihre Anwendung eine Abdichtung gegen Staub oder Feuchtigkeit erfordert, legen Sie die Dichtung auf Gehäuseebene aus. Der Stift übernimmt die elektrische Verbindung, das Gehäuse den Umweltschutz.
- Temperaturbereich: Prüfen Sie, ob das Federmaterial seine Elastizität behält und die Vergoldung bei Ihrer Betriebstemperatur stabil bleibt. Dauerhaft hohe Temperaturen führen mit der Zeit zu einer Relaxation der Feder. Die Feder verliert allmählich an Kraft und die Kontaktzuverlässigkeit nimmt ab. Im Datenblatt Ihres Herstellers ist der Nenntemperaturbereich für jeden Kontaktstift angegeben.
- Vibration und Schock: Hier greift die Federkraft aus Schritt 4 wieder. Die Prüfnorm für Steckverbinder IEC 60512-6-4 definiert Vibrationsprüfverfahren für elektronische Steckverbinder. Ausreichende Federvorspannung bei mittlerem Hub verhindert eine kurzzeitige Kontaktunterbrechung. Für Umgebungen mit starken Vibrationen planen Sie eine zusätzliche Federkraft-Reserve ein.
- Korrosive Umgebungen: Salzsprühnebel, hohe Luftfeuchtigkeit und Chemikalien beschleunigen den Abbau der Vergoldung. Für diese Bedingungen ist die übliche Lösung eine Vergoldung und abgedichtete Gehäuse.
Häufige Fehler beim Pogo-Pin-Design

Diese Probleme treten bei erstmaligen Pogo-Pin-Designs immer wieder auf und sind mit etwas Planung alle vermeidbar.
- Unzureichender Arbeitshub. Der Abstand der Leiterplatten ist zu gering, sodass der Stift nahe der vollständigen Kompression arbeitet. Die Federermüdung nimmt zu, und der Stift verliert seine Kraft deutlich vor der angegebenen Lebensdauer. Überdenken Sie Schritt 3 und planen Sie mehr Hubreserve ein.
- Die Gesamtbetätigungskraft in Mehrfachstift-Anordnungen ignorieren. 100 Stifte bei 100 gf pro Stift ergeben 10 kg Druckkraft. Diese Zahl überrascht die meisten Ingenieure bei einem ersten Mehrfach-Pin-Array. Wenn das Gehäuse oder die Vorrichtung die Last nicht aufnehmen kann, verbiegt oder bricht etwas.
- Falsche Vergoldung für die geforderte Lebensdauer. Nickel bei einer Spezifikation von 100.000 Steckzyklen führt zu vorzeitigem Drift des Kontaktwiderstands. Wenn die Anwendung eine hohe Lebensdauer erfordert, ist Vergoldung nicht optional. Siehe Schritt 5.
- Keine Ausrichtungsmerkmale auf der Steckseite. Die manuelle Ausrichtung ohne Führungsstifte oder konische Elemente funktioniert am Prototypen-Arbeitsplatz. In der Produktion lässt sich das nicht skalieren, wo Bediener Hunderte von Einheiten pro Schicht montieren, ohne Zeit zu haben, jede Verbindung fein abzustimmen.
- Reflow-Kompatibilität bei SMD-Pins außer Acht gelassen. Nicht jedes Federmaterial übersteht das Reflow-Löten ohne Verlust der Federhärte. Prüfen Sie dies, bevor Sie einen SMD-Stift finalisieren, sonst stellen Sie das Problem erst fest, nachdem die Leiterplatten aus der Bestückung zurückkommen.
Technische Prüfung mit Promax Pogo Pin
Bei Promax Pogo Pin haben wir über 8.000 kundenspezifische Pogo-Pin-Designs in den Bereichen Unterhaltungselektronik, Medizintechnik, Automobilindustrie und Luft- und Raumfahrt geliefert. Unser Team aus über 20 Ingenieuren wird durch mehr als 22 Patente in der Federkontakt-Technologie gestützt. Wir arbeiten mit Ihnen von der Designprüfung über die Prototypenlieferung bis hin zur Serienproduktion zusammen – alles aus unserem ISO-9001-zertifizierten Werk.
Wenn Sie diese Entscheidungen durchgearbeitet haben und vor der Werkzeugerstellung eine Expertenbestätigung wünschen, prüft unser Engineering-Team täglich Pogo-Pin-Designs. Senden Sie uns Ihr Board-Layout und Ihre Pin-Spezifikationen. Wir antworten innerhalb von 1–3 Tagen mit einer kundenspezifischen Designempfehlung und einem Zeitplan für kostenlose Muster.
Kostenlose Muster und eine Designberatung anfragen →
FAQs zum Pogo-Pin-Designleitfaden
Kann ich denselben Federkontakt sowohl für das Prototyping als auch für die Serienproduktion verwenden?
Ein Serien-Pogo-Pin und ein Stift aus der Prototypenphase können sich in der Montageart, den Toleranzen oder der Vergoldungsspezifikation unterscheiden. Wer von Anfang an den Stift in Serienqualität festlegt, vermeidet später eine Überarbeitung des Footprints. Wenn Ihr Prototyp einen THT-Stift verwendet und die Serie SMT erfordert, legen Sie diesen Bereich der Leiterplatte neu aus.
Wie groß ist der minimale Board-to-Board-Abstand bei Pogo-Pin-Verbindungen?
Der Board-to-Board-Abstand hängt vom erforderlichen Arbeitshub des Pins plus den mechanischen Toleranzen in Ihrer Baugruppe ab. Es gibt kein universelles Minimum. Beginnen Sie mit dem Arbeitshub-Rahmen aus Schritt 3: Ihr Leiterplattenabstand minus Toleranzkette muss innerhalb des empfohlenen Kompressionsbereichs des Pins liegen. Prüfen Sie das Datenblatt des Pins auf spezifische Maßangaben.
Wie verhindere ich, dass Lötzinn während des Reflow-Prozesses in die Hülse des Pogo-Pins eindringt?
Lötzinn-Dochteffekt ist ein häufiges Problem bei der SMT-Integration. Dimensionieren Sie die Lotpastenöffnung so, dass das richtige Volumen aufgetragen wird, denn überschüssiges Lot wandert in die Hülse und kann den Federmechanismus blockieren. Verwenden Sie reflowfähige Stifte, die mit internen Barrieren oder einer Geometrie ausgelegt sind, die die Kapillarwirkung begrenzt. Das Datenblatt Ihres Stiftherstellers gibt Reflow-Kompatibilität und Hinweise zum Pastenvolumen an.
Funktionieren Federkontakte für Hochfrequenz-Signalverbindungen?
Ja, aber nur bis zu einem gewissen Punkt. Standard-Pogo-Pins funktionieren unterhalb einiger hundert MHz einwandfrei. Darüber hinaus verursachen parasitäre Induktivitäten und Impedanzfehlanpassungen Probleme. Für HF- oder Hochgeschwindigkeitsanwendungen über 1 GHz benötigen Sie spezielle Pogo-Pins mit 50 Ω Impedanzkontrolle, keine Standardteile – und Sie sollten das HF-Team Ihres Herstellers frühzeitig einbeziehen.
Wie spezifiziere ich einen kundenspezifischen Federkontakt, wenn die Katalogoptionen nicht passen?
Beginnen Sie mit Ihren elektrischen Anforderungen: Nennstrom, Ziel-Kontaktwiderstand und Spannung. Fügen Sie dann mechanische und umgebungsbedingte Einschränkungen hinzu: Bauraum auf der Leiterplatte, Board-to-Board-Abstand, Kontaktfläche, Temperaturbereich, Lebensdauer und etwaige Anforderungen an den Schutz gegen Eindringen. Das Engineering-Team von Promax Pogo Pin prüft kundenspezifische Designanfragen und antwortet innerhalb von 1–3 Tagen; kostenlose Muster für Qualifikationstests sind verfügbar.
Was verursacht intermittierende Kontaktfehler bei Pogo-Pin-Verbindungen?
Unterbrochener Kontakt geht meist auf unzureichende Federkraft, Abbau der Vergoldung, Oberflächenverschmutzung oder eine Fehlausrichtung zurück, die den Kolben seitlich belastet. Prüfen Sie zuerst die Federkraft, denn sie ist der häufigste Faktor. Ist die Kraft ausreichend, untersuchen Sie die Kontaktflächen auf Verschleiß und Verunreinigungen.
Zurück nach oben Pogo-Pin-Designleitfaden: Wie, wann und wo Sie in Ihrem Design spezifizieren
Brauchen Sie schnell Pogo-Pins? Sprich mit einem Ingenieur
Get a custom quote, spec matching, and manufacturing guidance without slowing down your project.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Über 15 Jahre Erfahrung
- Kostenlose Muster
- Serienfertigung in 15–20 Tagen