ISO 9001, ISO 14001, ISO 45001 e IECQ QC080000
 Fabricando desde 2014
 Muestras GRATUITAS para garantizar la satisfacción del producto
 Giro rápido: Producción en masa completa en 15 - 20 días

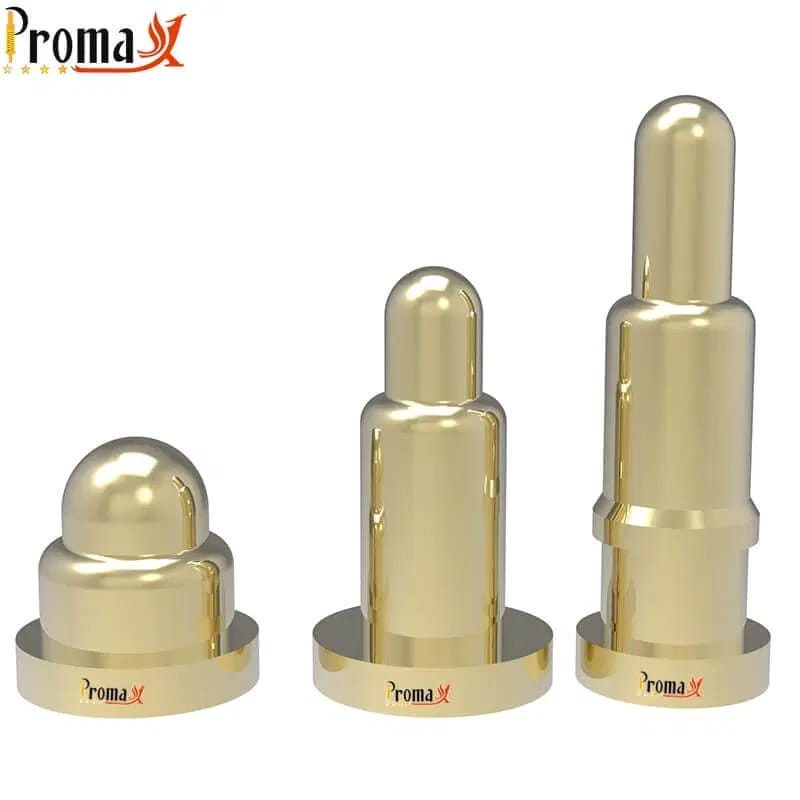
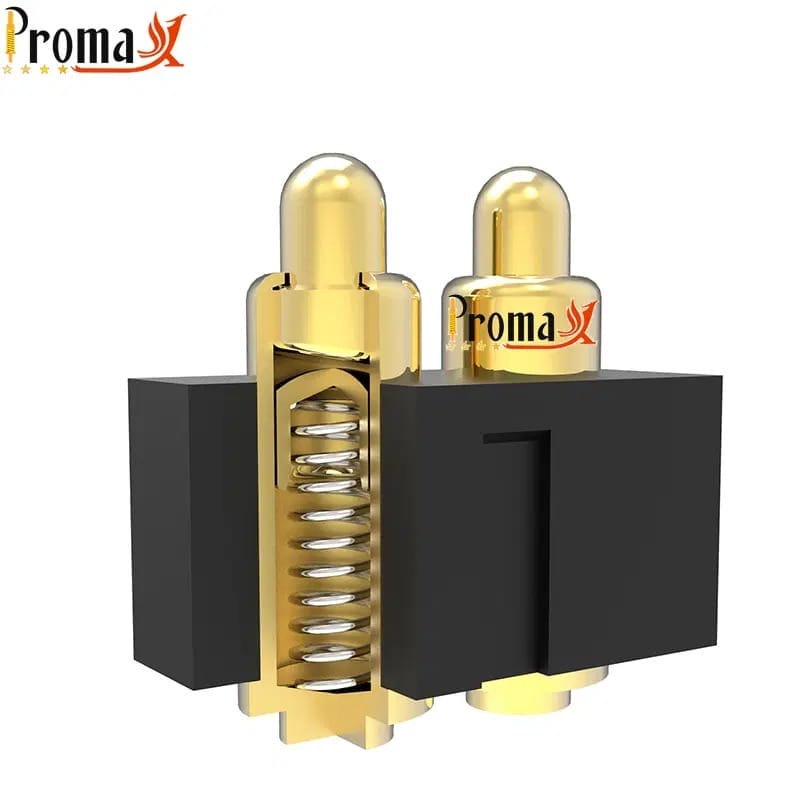
Elegir usar un pogo pin es lo fácil. Especificarlo correctamente es donde un diseño triunfa o fracasa. Un pogo pin debe seguir siendo fiable a lo largo de miles de ciclos de conexión, y cada decisión de diseño influye en si lo consigue.
Esta guía de diseño de pogo pins recorre cada decisión en orden. Empieza por la elección que condiciona todo lo demás y termina con la fiabilidad medioambiental. Si aciertas con estas decisiones, evitas contactos intermitentes, fallos de montaje y un costoso rediseño de la placa.
Qué cubre esta guía de diseño
Esta guía abarca las decisiones de diseño a las que te enfrentarás al integrar pogo pins en un producto. Incluye el tipo de montaje, el diseño del footprint en la placa de circuito impreso (PCB), la fuerza del resorte, la carrera de contacto, el material de chapado, el diseño de la superficie de conexión, la alineación y la fiabilidad medioambiental. Cada paso se apoya en el anterior.
Lo que no cubre es la definición básica de pogo pin. Esa está en nuestra guía introductoria de pogo pins.
Paso 1: Elige tu tipo de montaje
El tipo de montaje determina tu proceso de soldadura, el footprint en placa, la dificultad de retrabajo y la capacidad de corriente. Todas las demás decisiones de diseño se derivan de él. Un pogo pin de montaje superficial (SMT) tiene reglas de footprint y límites de corriente distintos a los de una pieza de inserción o press-fit. Elige primero el tipo de montaje y luego sigue el resto de esta guía en orden.
| Factor | SMT | de inserción (THT) | Press-Fit | Copa de soldadura / Cable |
|---|---|---|---|---|
| Huella | El más pequeño | Moderado | Moderado | N/A — fuera de placa |
| Capacidad actual | Hasta ~5 A estándar | Superior: verificar según las especificaciones del pin | Superior: verificar según las especificaciones del pin | Varía según el calibre del cable |
| Método de montaje | Colocación y soldadura por reflujo | Soldadura por ola o manual | Prensa mecánica — sin soldadura | Soldadura manual o premontado |
| Facilidad de retrabajo | Difícil | Moderado | Fácil: extrae y sustituye | De moderada a fácil |
| Mejor para | Consumidores compactos, wearables, líneas automatizadas | Fixtures de test, industrial, alta exigencia | Conectores reemplazables en campo, diseños para múltiples retrabajos | Cables con mazo de hilos, montajes modulares |
Nota: Las cifras de capacidad de corriente son orientativas. Verifica todos los valores en la ficha técnica de tu pin concreto antes de especificarlo.
Pogo pins SMD
Los pogo pins SMD se colocan sobre pads de montaje superficial y se sueldan por refusión junto con el resto de tu ensamblaje pick-and-place. Ofrecen la huella más pequeña de todos los tipos de montaje. Las configuraciones estándar suelen soportar corrientes de hasta aproximadamente 5 A. Por eso encajan de forma natural en electrónica de consumo compacta, wearables y líneas de producción automatizadas.
El inconveniente es la dificultad de retrabajo. Una vez que un pin SMT está soldado, retirarlo sin dañar el pad requiere habilidad y el equipo adecuado. El calor del reflow es una segunda preocupación. No todos los materiales de resorte mantienen su temple a lo largo de un perfil de reflow, y un resorte que pierde el temple pierde fuerza de contacto. Confirma la compatibilidad con reflow en la ficha técnica del fabricante antes de comprometerte.
Pogo pins de inserción (THT)
Los pogo pins de inserción (THT) atraviesan la placa y se sueldan por ola o a mano en su posición. La unión mecánica es más fuerte que la unión SMT. La capacidad de corriente es mayor porque la cola del pin añade superficie de contacto con el orificio pasante metalizado.
Son habituales en útiles de prueba, equipos industriales y otras aplicaciones de alta exigencia. Son casos en los que la unión soporta más carga mecánica de la que puede asumir un pad de montaje superficial. La contrapartida es una huella mayor y un taladrado específico. Además, la mayoría de las configuraciones descartan el montaje totalmente automatizado de pick-and-place.
Montaje a presión y otras opciones de montaje
Los pogo pins de inserción se instalan mediante fuerza mecánica en orificios pasantes metalizados. No hay soldadura ni estrés térmico sobre el resorte. Además, el pin se extrae limpiamente cuando hay que sustituirlo. Eso hace que la inserción resulte atractiva para conectores reemplazables en campo y diseños que pasan por varios prototipos antes de la producción.
Las variantes de copa de soldadura y de montaje en cable conectan el pogo pin a cables individuales en lugar de a una PCB. Aparecen en conjuntos de cables con mazo y en montajes de prueba modulares. Si tu diseño no pasa por ninguna placa, merece la pena considerarlas.
Paso 2: Diseña el footprint de la PCB
El diseño del footprint es donde muchas primeras integraciones de pogo pins fallan sin hacer ruido. Un footprint que funciona para una resistencia SMD estándar no tiene por qué funcionar para un contacto con resorte que se comprime bajo presión.
En los pogo pins SMD, el pad debe sobresalir de la base del pin el margen recomendado por el fabricante. Ese margen te da filetes de soldadura fiables durante el reflow. Las dimensiones del pad varían según el diámetro del pin y la geometría de la base, así que no hay una regla de tamaño universal que valga para todos los proveedores y familias de pines.
Lo que se aplica de forma universal es IPC-7351B, el estándar del sector para patrones de soldadura de montaje superficial. Proporciona el marco para calcular la geometría de los pads a partir de las dimensiones del componente y las tolerancias de fabricación.
En las variantes de inserción, el diámetro de taladro suele ser 0,05-0,1 mm mayor que la cola del pin. El diámetro de la pastilla de soldadura debe acomodar la brida más el margen de tu proceso. Verifícalo con la ficha técnica de tu pin concreto, ya que estas dimensiones dependen del diseño.
La colocación de vías bajo la almohadilla sale a menudo. Una vía justo debajo de una almohadilla de pogo pin SMD atrae la soldadura fuera de la superficie de contacto durante el reflow. Eso deja una unión débil o abierta. Si tu diseño exige vías en esa zona, usa vías rellenas y tapadas, o reubícalas fuera del límite de la almohadilla.
Hay dos detalles de diseño para fabricabilidad que es fácil pasar por alto. Dimensiona con cuidado la apertura de la pasta de soldadura para los pines SMT y mantén libre de obstrucciones la zona de compresión del resorte. La coplanariedad también importa en matrices multipin. Si los pines no quedan planos y paralelos a la placa, la fiabilidad del contacto en toda la matriz se degrada rápido.
Paso 3: Define el contacto, el recorrido y la carrera de trabajo
La carrera total y la carrera de trabajo son dos medidas diferentes que los ingenieros a veces confunden. La carrera total es el recorrido mecánico completo que puede comprimirse el émbolo.
La carrera de trabajo es la parte de ese rango en la que la fuerza del resorte se mantiene constante y el contacto sigue siendo fiable. En la mayoría de los pogo pins, es aproximadamente el 50-70% de la carrera total. Diseña para una compresión a media carrera y obtendrás una fuerza constante y un contacto eléctrico fiable.
El cálculo es práctico. Empieza por la separación placa a placa y luego resta las tolerancias mecánicas. Lo que queda es tu carrera de trabajo necesaria. Asegúrate de que el pin que elijas ofrece esa carrera dentro de su rango de compresión recomendado.
Incluye un margen de seguridad. La acumulación de tolerancias en un producto real siempre consume más carrera de la que sugiere el cálculo nominal. Trabajar cerca de la compresión total es un error habitual en el primer proyecto y aumenta la fatiga del resorte.
Paso 4: Calcula la fuerza del resorte necesaria
La fuerza del resorte mantiene el émbolo presionado contra la superficie de acoplamiento. Si la ajustas bien, la conexión aguanta vibraciones, ciclos térmicos y miles de conexiones.
La fuerza del resorte no es constante a lo largo de la carrera. Aumenta a medida que aumenta la compresión, siguiendo aproximadamente la ley de Hooke. Por lo tanto, la fuerza a media carrera es distinta de la fuerza a plena compresión. Especifícala respecto al valor de media carrera para tu aplicación. Eso sí, recuerda que la fuerza a máxima compresión será mayor.
| Solicitud | Rango de fuerza típico | Justificación | Consideraciones multipin |
|---|---|---|---|
| Contactos de carga para consumo | 60–120 gf | Fuerza moderada para una baja resistencia de contacto; fuerza de conexión cómoda para el usuario | Pocos pines; la fuerza total de accionamiento es asumible |
| Conectores para dispositivos wearables | 30-80 gf | La baja fuerza protege los pads pequeños y las PCB finas | De dos a seis pines habituales; fuerza total mínima |
| Utillajes de prueba de PCB | 80–200 gf | Una fuerza mayor penetra las capas de óxido; se requiere consistencia en todo el array | 50-500+ pines; la fuerza total puede alcanzar 5-100+ kg — dimensiona la prensa en consecuencia |
| Suministro de energía de alta corriente | 100–300 gf | Una fuerza mayor reduce la resistencia de contacto con corrientes elevadas. | Normalmente con pocos pines; la fuerza total suele ser manejable |
| Señal placa a placa | 50-150 gf | Equilibra la fiabilidad del contacto frente al estrés de la PCB y la carga de la carcasa | Comprueba la fuerza total frente a la resistencia de la carcasa y la PCB |
Nota: Todos los rangos de fuerza son una orientación típica. Verifícalos con la especificación de tu pin y los requisitos de tu aplicación.
En arrays multipin, multiplica la fuerza por pin por el número de pines. 50 pines a 100 gf equivalen a 5 kg de fuerza total de accionamiento. 100 pines con la misma fuerza duplican esa cifra hasta 10 kg. La mayoría de los ingenieros no esperan ese número la primera vez que lo calculan. La fuerza total afecta a la resistencia de la carcasa, al diseño del útil y al esfuerzo que debe hacer un usuario para acoplar un dispositivo.
Paso 5: Selecciona el material de chapado
El chapado es una decisión de coste frente a rendimiento. Afecta a la resistencia de contacto, la vida útil y la resistencia a la corrosión. La elección correcta depende de lo que exija realmente tu aplicación.
El oro ofrece la menor resistencia de contacto, la mejor protección contra la corrosión y la mayor vida útil de las opciones habituales. Es adecuado para conexiones sensibles a la señal, aplicaciones de muchos ciclos, entornos corrosivos e industrias reguladas como la médica y la aeroespacial. La contrapartida, como era de esperar, es el coste.
El níquel es la base rentable. Funciona bien en productos de consumo de ciclos moderados donde los requisitos de resistencia de contacto no son estrictos. No igualará al oro en ningún aspecto de rendimiento. Pero para aplicaciones de aproximadamente 10.000–20.000 ciclos sin exposición significativa a la corrosión, cumple perfectamente.
El paladio-níquel se sitúa entre ambos. Ofrece mejor resistencia a la corrosión y vida útil que el níquel solo, a un coste menor que el oro.
| Chapado | Resistencia de contacto | Ciclo de vida | Resistencia a la corrosión | Mejor para |
|---|---|---|---|---|
| Oro | Más bajo | Más alto | Excelente | Entornos de alto número de ciclos, sensibles a la señal y corrosivos, medicina, aeroespacial |
| Níquel | Moderado | Moderado | Bien | Productos de consumo sensibles al coste, aplicaciones de ciclos moderados |
| Paladio-níquel | Bajo | Alto | Muy buena | Equilibrio prestaciones-coste — automoción, telecomunicaciones, aplicaciones de ciclo medio |
Nota: “Lowest”, “Highest”, etc. son comparaciones relativas. Verifica las recomendaciones de chapado con los datos de producto de tu fabricante.
Un detalle merece la pena entenderlo. El chapado en oro se desgasta hasta el subchapado de níquel a lo largo de miles de ciclos. Una vez que se traspasa esa barrera, la resistencia de contacto aumenta rápidamente. El espesor del chapado importa al menos tanto como la elección del material.
Los espesores estándar de 2-3 µm sirven para aplicaciones generales. Para cualquier especificación por encima de 50.000 ciclos o en condiciones corrosivas, un chapado más grueso prolonga la vida útil de forma significativa.
¿Necesitas pines pogo rápido? Habla con un ingeniero
Solicita presupuesto a medida, matching de especificaciones y asesoramiento de fabricación sin frenar tu proyecto.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricando desde 2014
- Muestras gratis
- Producción en masa en 15–20 días
Paso 6: Diseña la superficie de acoplamiento
Las opciones de acoplamiento habituales incluyen pads planos de PCB, pines de destino específicos y receptáculos. La elección afecta a la fiabilidad del contacto, los patrones de desgaste y cuánta desalineación puede tolerar la conexión.
En los pads planos, el acabado superficial importa. El ENIG (Electroless Nickel Immersion Gold) es duro, plano y resistente a la corrosión, lo que lo convierte en el acabado preferido para las conexiones con pogo pins. El Hot Air Solder Leveling, en cambio, introduce variaciones de altura en la superficie. Esa variación aumenta la dispersión de la resistencia de contacto en un array de varios pines. Para una conexión multipin sobre una placa plana, el ENIG es la opción más segura.
Los pines de destino y los zócalos receptáculos específicos tienen sentido cuando necesitas una geometría de contacto concreta o más superficie de contacto. También resuelven las carencias de compresión en espacios reducidos entre placas.
La planitud es el punto de fallo silencioso en este caso. Si las superficies de contacto de una matriz multipin no son paralelas, algunos pines se comprimen en exceso mientras que otros apenas hacen contacto. Es una causa frecuente de fallos intermitentes en producción.
Paso 7: Alineación y diseño de la carcasa
La carga lateral es la causa más común de fallo prematuro de un pogo pin. El émbolo está diseñado únicamente para compresión axial. Si lo empujas de lado, se agarrota, se desgasta de forma desigual o se atasca.
Toda conexión de pogo pin multipin necesita una estrategia de alineación. Las funciones de autoalineación incluyen pines guía en la carcasa, bordes de conector achaflanados, receptáculos con chaflán y alineación magnética. Cada una añade coste y complejidad de diseño. Cada una también reduce el riesgo de fallos en campo por desalineación.
Las tolerancias de la carcasa importan más de lo que la mayoría de los ingenieros espera en un primer diseño. Las carcasas de inyección de plástico presentan una variación dimensional que se acumula a lo largo de un array de varios pines. Ten en cuenta esa variación en tu presupuesto de alineación, junto con las tolerancias de la PCB y el apilamiento mecánico.
El paso del conector es otra variable de alineación. Un paso estándar de 2,54 mm es indulgente para aplicaciones generales. Los diseños de paso fino aumentan la sensibilidad a la alineación. También exigen tolerancias de fabricación más ajustadas tanto en la carcasa como en la placa.
En productos de consumo, los conectores magnéticos resuelven la alineación con elegancia. La fuerza magnética autocéntrica la conexión y la mantiene en su sitio durante el uso. Merece la pena considerarlos en cualquier diseño orientado al consumidor en el que el usuario acople y desacople repetidamente.
Paso 8: Consideraciones ambientales y de fiabilidad
Un pogo pin sobre la mesa de laboratorio se comporta de forma distinta a uno sellado dentro del módulo de un sensor de automoción. El entorno define la especificación.
- Grado de protección (IP): El pin en sí no suele tener clasificación IP. El sistema de carcasa que lo rodea es el que aporta la protección contra el polvo y la humedad. Si tu aplicación necesita estanqueidad frente al polvo o la humedad, diseña la junta a nivel de carcasa. El pin se encarga de la conexión eléctrica; la carcasa se encarga de la protección ambiental.
- Rango de temperatura: Comprueba que el material del resorte conserva su temple y que el chapado se mantiene estable a tu temperatura de trabajo. Las temperaturas elevadas sostenidas provocan la relajación del resorte con el tiempo. El resorte va perdiendo fuerza y la fiabilidad del contacto se degrada. La ficha técnica de tu fabricante especifica el rango de temperatura nominal de cada pin.
- Vibración e impacto: Aquí es donde la fuerza del resorte del Paso 4 vuelve a entrar en juego. El estándar de prueba del conector IEC 60512-6-4 define los métodos de ensayo de vibraciones para conectores electrónicos. Una precarga suficiente del resorte en la mitad de la carrera evita interrupciones momentáneas del contacto. En entornos con muchas vibraciones, diseña un margen extra de fuerza del resorte.
- Entornos corrosivos: La niebla salina, la humedad elevada y la exposición a productos químicos aceleran la degradación del chapado. En estas condiciones, la respuesta habitual es el chapado en oro y las carcasas selladas.
Errores comunes de diseño de pogo pins

Estos aparecen una y otra vez en los primeros diseños con pogo pins, y todos se pueden evitar con un poco de planificación.
- Carrera de trabajo insuficiente. La separación entre placas es demasiado estrecha, así que el pin trabaja cerca de su compresión máxima. La fatiga del resorte aumenta y el pin pierde fuerza mucho antes de su vida útil nominal. Vuelve al paso 3 y diseña con más margen de carrera.
- Ignorar la fuerza de actuación total en matrices multipin. 100 pines a 100 gf por pin equivalen a 10 kg de fuerza de compresión. Esa cifra pilla por sorpresa a la mayoría de los ingenieros en un primer array multipin. Si la carcasa o el útil no soportan la carga, algo se dobla o se rompe.
- Chapado incorrecto para el requisito de vida útil. El níquel en una especificación de 100.000 ciclos provoca una deriva prematura de la resistencia de contacto. Si la aplicación exige una vida útil elevada, el chapado en oro no es opcional. Consulta el paso 5.
- Sin elementos de alineación en el lado de acoplamiento. La alineación manual sin pasadores guía ni elementos cónicos funciona en el banco de prototipos. No escala a producción, donde los operarios montan cientos de unidades por turno sin tiempo para ajustar cada conexión.
- Pasar por alto la compatibilidad con reflow en los pines SMD. No todos los materiales de resorte sobreviven al reflow sin perder el temple. Verifícalo antes de dar por bueno un pin SMD, o descubrirás el problema solo cuando las placas vuelvan del montaje.
Revisión técnica con Promax Pogo Pin
En Promax Pogo Pin hemos entregado más de 8.000 diseños de pogo pins a medida para electrónica de consumo, dispositivos médicos, automoción y aeroespacial. Nuestro equipo de más de 20 ingenieros cuenta con el respaldo de más de 22 patentes en tecnología de conectores con resorte. Trabajamos contigo desde la revisión del diseño hasta la entrega del prototipo y la producción en serie, todo desde nuestras instalaciones certificadas ISO 9001.
Si ya has tomado estas decisiones y quieres una validación experta antes de comprometerte con el utillaje, nuestro equipo de ingeniería revisa diseños de pogo pins cada día. Envíanos el diseño de tu placa y las especificaciones de los pines. Respondemos en 1-3 días con una recomendación de diseño a medida y un plazo para muestras gratuitas.
Solicita muestras gratuitas y una consulta de diseño →
Preguntas frecuentes sobre la guía de diseño de pogo pins
¿Puedo usar el mismo pogo pin tanto para prototipos como para producción?
Un pogo pin de producción y un pin en fase de prototipo pueden diferenciarse en el tipo de montaje, las tolerancias o la especificación de chapado. Especificar el pin de grado producción desde el principio evita tener que revisar el footprint más adelante. Si tu prototipo usa un pin de inserción y la producción necesita SMT, tendrás que rediseñar esa sección de la placa.
¿Cuál es la distancia mínima placa a placa para conexiones con pogo pin?
La separación placa a placa depende de la carrera de trabajo necesaria del pin más las tolerancias mecánicas de tu montaje. No existe un mínimo universal. Empieza por el marco de carrera de trabajo del paso 3: la separación entre placas menos la suma de tolerancias debe quedar dentro del rango de compresión recomendado del pin. Consulta la ficha técnica del pin para ver las indicaciones dimensionales concretas.
¿Cómo evito que el estaño se filtre en el cuerpo del pogo pin durante el reflow?
La migración de estaño por capilaridad es un problema habitual en la integración SMT. Dimensiona la abertura de la pasta de soldadura para depositar el volumen correcto, porque el exceso de estaño migra hacia el cuerpo y puede bloquear el mecanismo del resorte. Utiliza pines aptos para reflow diseñados con barreras internas o una geometría que limite la acción capilar. La ficha técnica de tu fabricante de pines especifica la compatibilidad con reflow y las indicaciones de volumen de pasta.
¿Funcionan los pogo pins para conexiones de señal de alta frecuencia?
Sí, pero solo hasta cierto punto. Los pogo pins estándar funcionan bien por debajo de unos cientos de MHz. Por encima de eso, la inductancia parásita y los desajustes de impedancia causan problemas. Para RF o aplicaciones de alta velocidad por encima de 1 GHz, necesitas pogo pins especializados de 50 Ω con impedancia controlada, no piezas estándar, y deberías implicar desde el principio al equipo de RF de tu fabricante.
¿Cómo especifico un pogo pin a medida si las opciones de catálogo no encajan?
Empieza por tus requisitos eléctricos: corriente nominal, resistencia de contacto objetivo y tensión. Después añade las restricciones mecánicas y ambientales: espacio en la placa, distancia placa a placa, superficie de conexión, rango de temperatura, vida útil y cualquier necesidad de protección contra el polvo y el agua. El equipo de ingeniería de Promax Pogo Pin revisa las solicitudes de diseño a medida y responde en 1-3 días, con muestras gratuitas disponibles para ensayos de cualificación.
¿Qué provoca fallos de contacto intermitentes en las conexiones de pogo pins?
El contacto intermitente suele deberse a una fuerza del resorte insuficiente, degradación del chapado, contaminación superficial o una desalineación que aplica carga lateral al émbolo. Comprueba primero la fuerza del resorte, ya que es el factor más habitual. Si la fuerza es adecuada, inspecciona las superficies de contacto en busca de desgaste y suciedad.
Volver al principio: Guía de diseño de pogo pins: cómo, cuándo y dónde especificarlos en tu diseño
¿Necesitas pines pogo rápido? Habla con un ingeniero
Solicita presupuesto a medida, matching de especificaciones y asesoramiento de fabricación sin frenar tu proyecto.
- ISO 9001 / 14001 / 45001+ IECQ QC080000
- Fabricando desde 2014
- Muestras gratis
- Producción en masa en 15–20 días